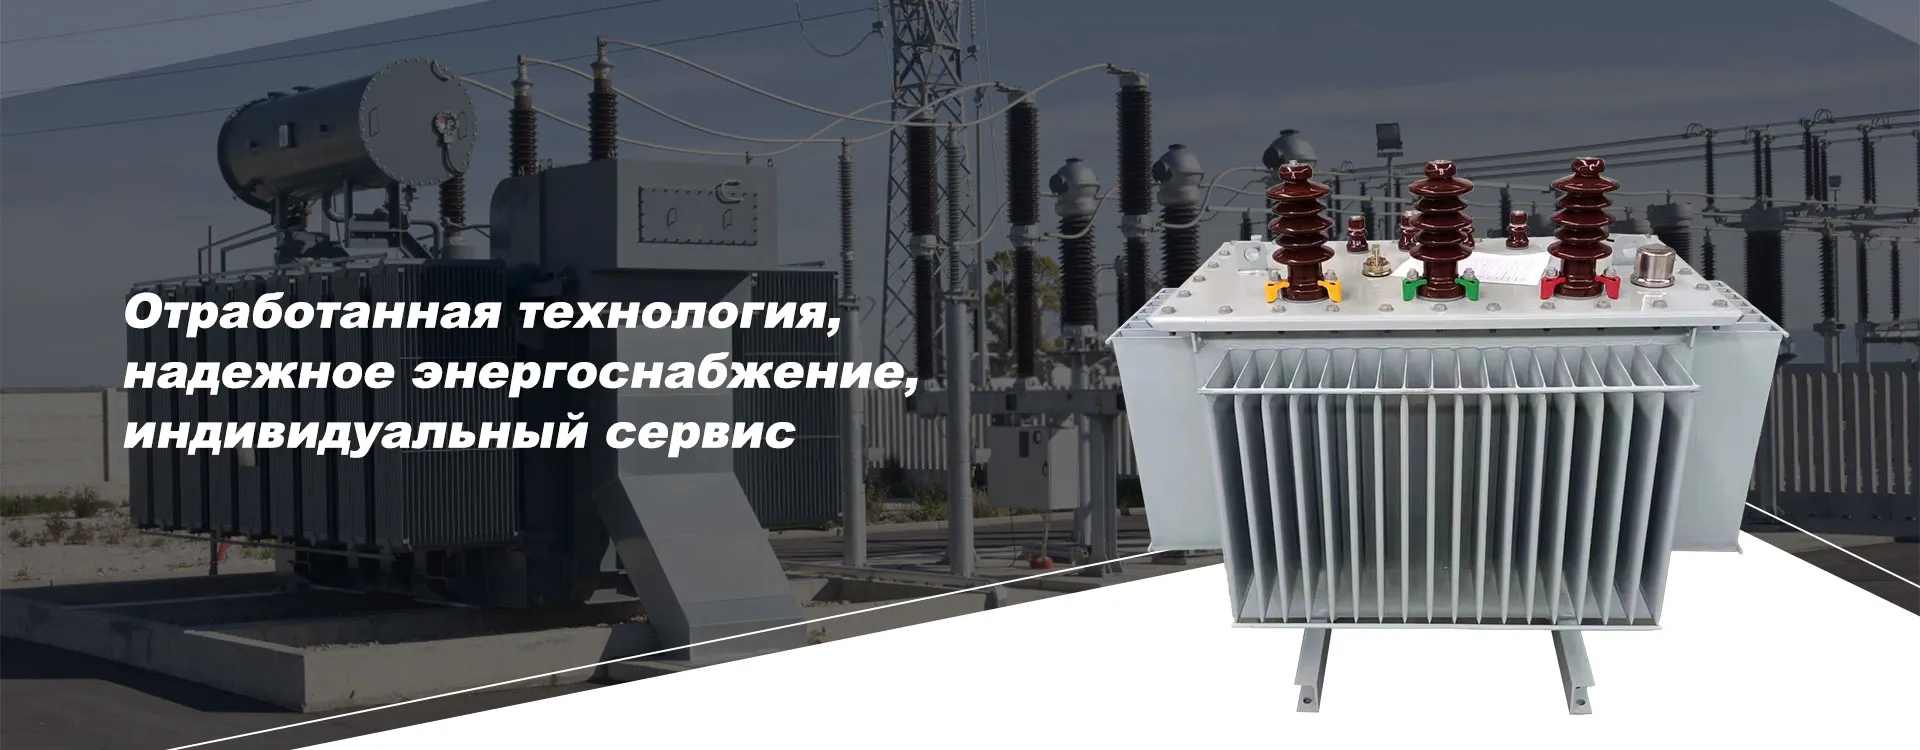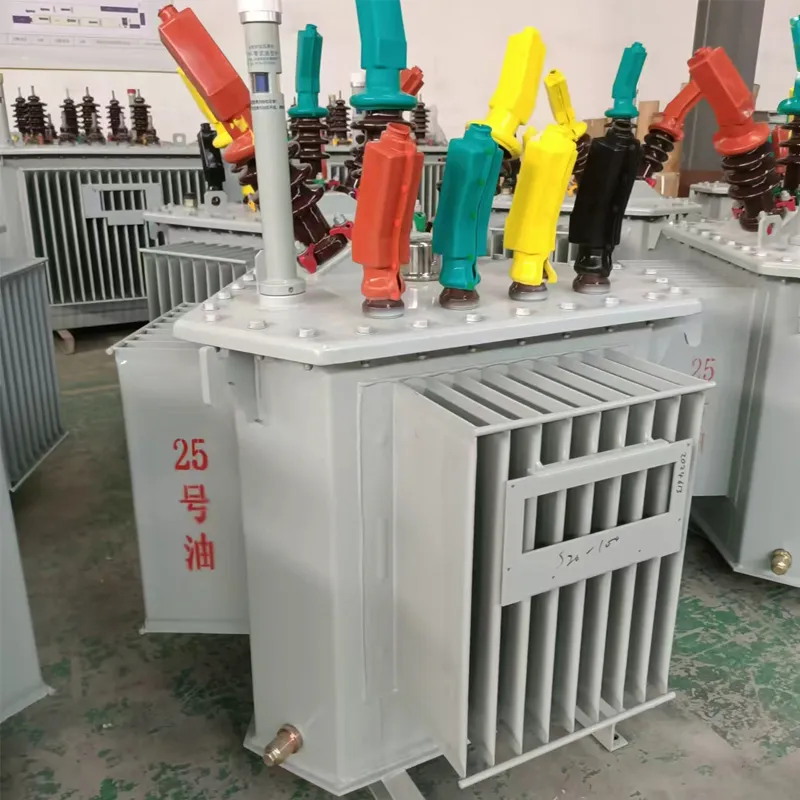
Когда говорят про изготовление силовых трансформаторов, многие сразу представляют станки для намотки и сборку активной части. Но на деле, если ты этим занимался, знаешь — ключевое часто начинается гораздо раньше, ещё на этапе технического задания и выбора схемы. Или вот классическая ошибка: считать, что трансформатор на 630 кВА — это просто увеличенная копия модели на 100 кВА. Потери, охлаждение, механические нагрузки — всё меняется нелинейно. Сам через это проходил, когда лет десять назад мы пытались масштабировать одну удачную конструкцию без полного пересчёта магнитной системы. Результат был, мягко говоря, с повышенным уровнем шума и локальным перегревом.
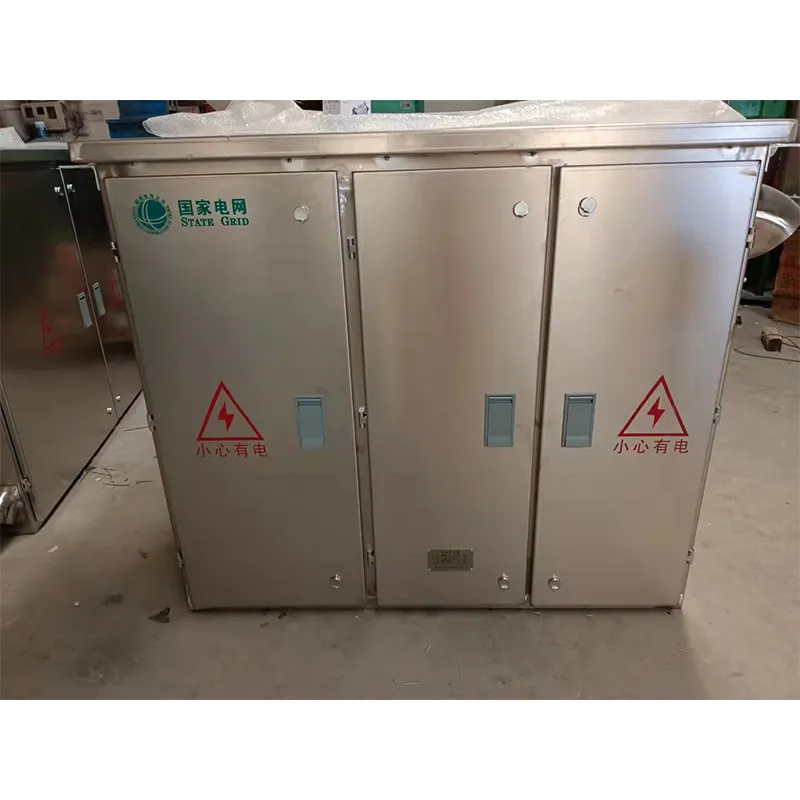
Исходные данные от заказчика — это отдельная история. Часто приходит запрос просто: ?нужен трансформатор 10 кВ, 400 кВА?. А вопросы по режимам работы, перегрузкам, климатическому исполнению остаются за кадром. Приходится вытягивать информацию, иногда почти как следователь. Особенно с распределительными щитами, которые идут в комплекте. Тут уже не только электрика, но и компоновка, удобство монтажа, даже цвет покраски шкафа могут стать предметом долгих согласований. Вспоминается проект для небольшой подстанции, где заказчик сначала требовал разместить все аппараты в шкафу JP минимальных размеров. В итоге, после совместного просчёта тепловыделения, остановились на габарите больше — но зато гарантировали отказоустойчивость.
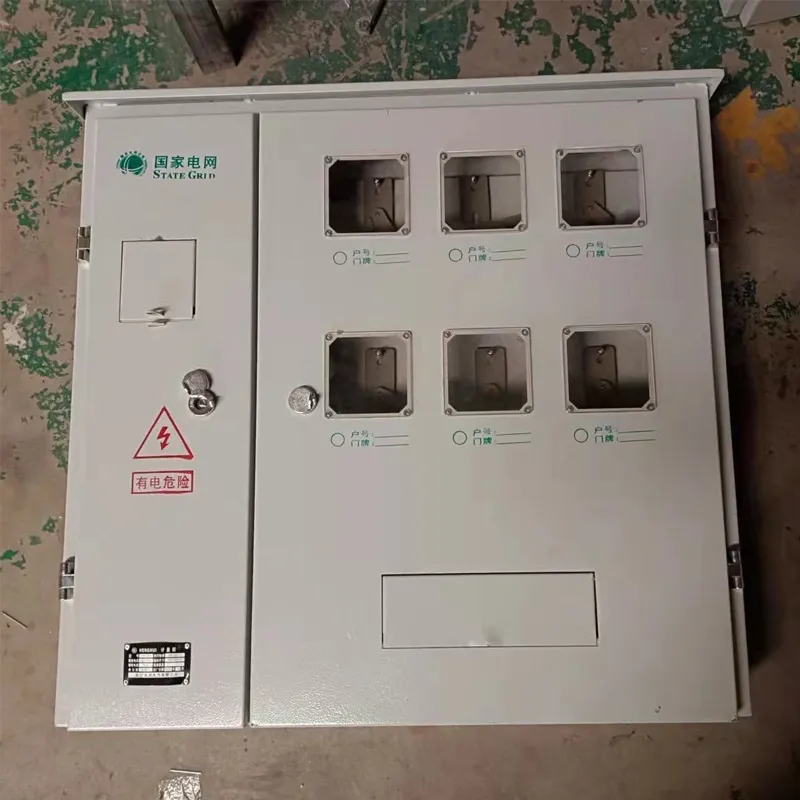
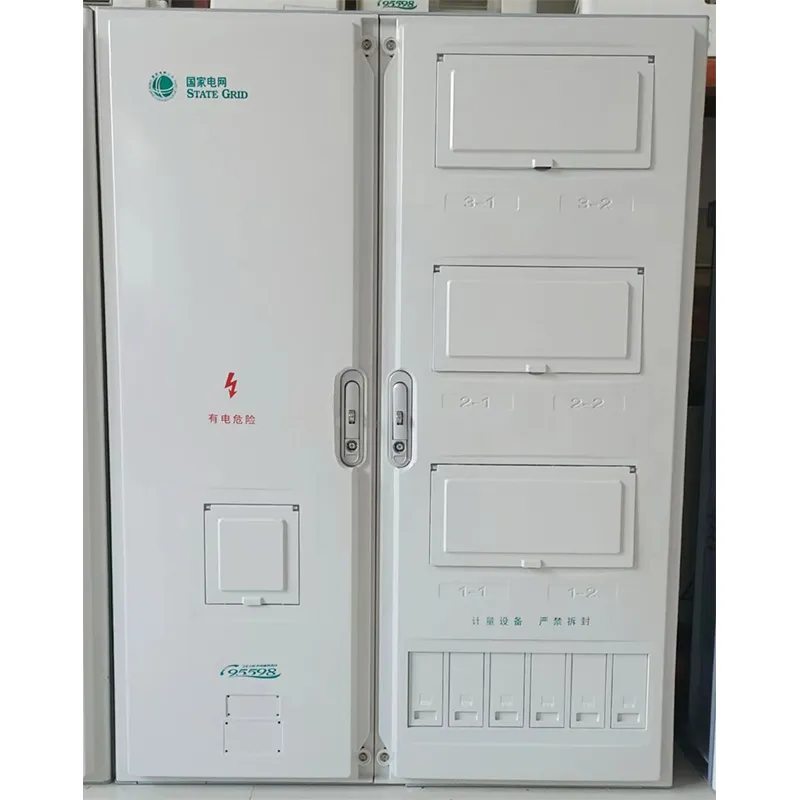
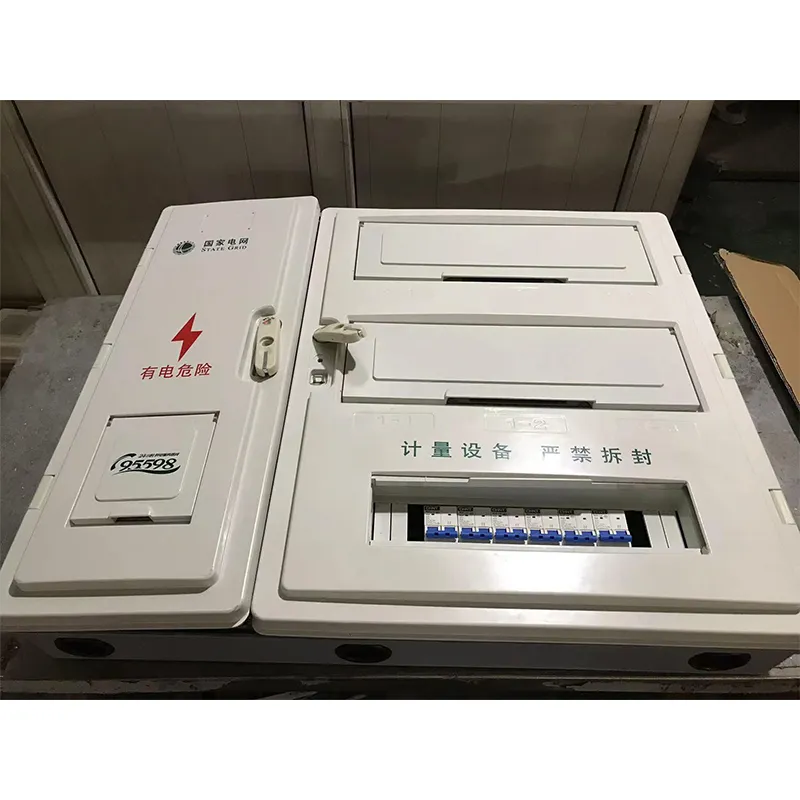
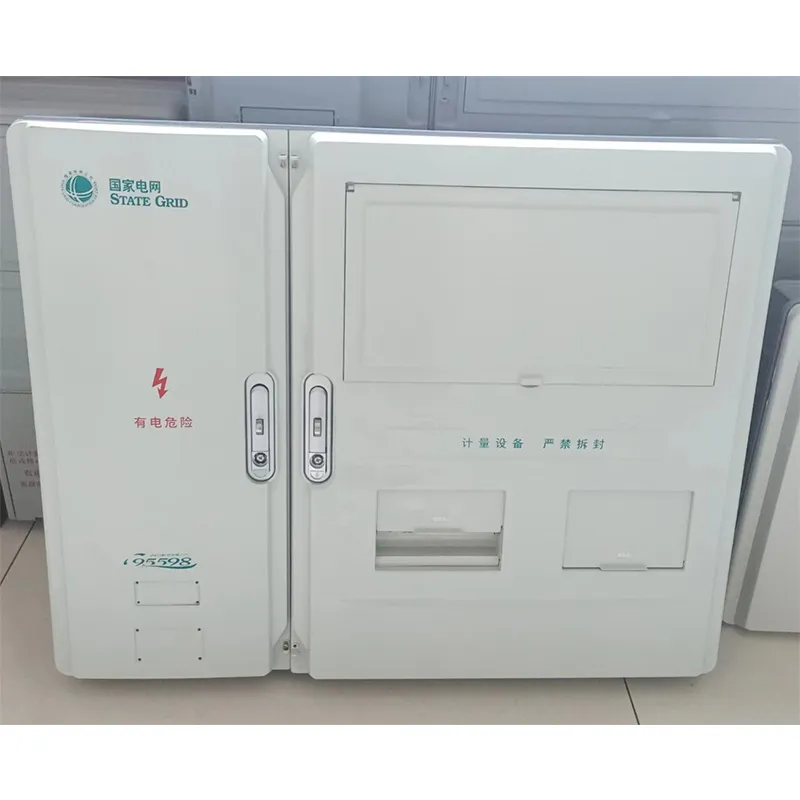
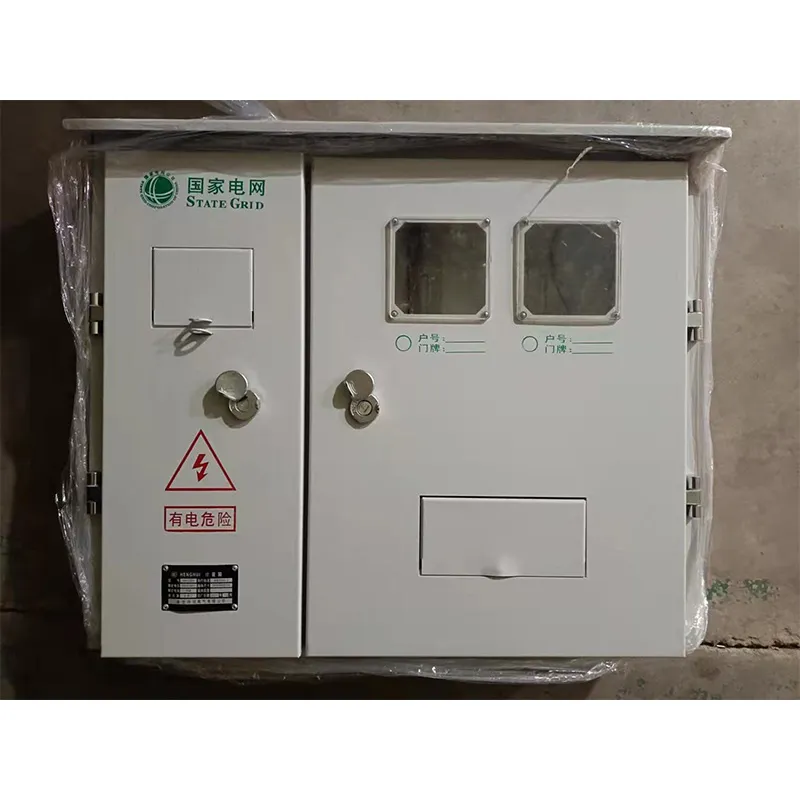
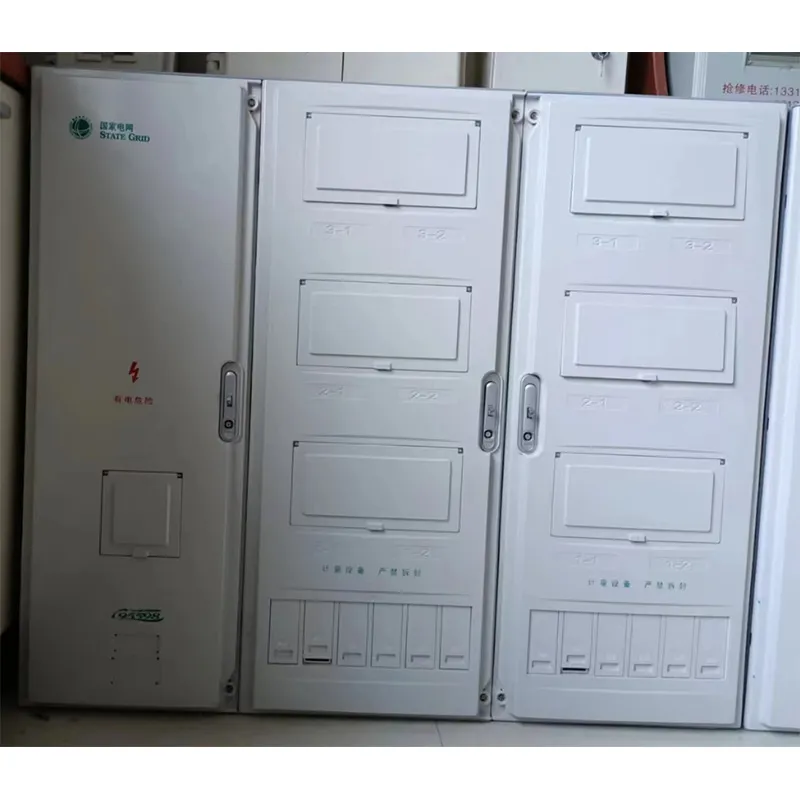
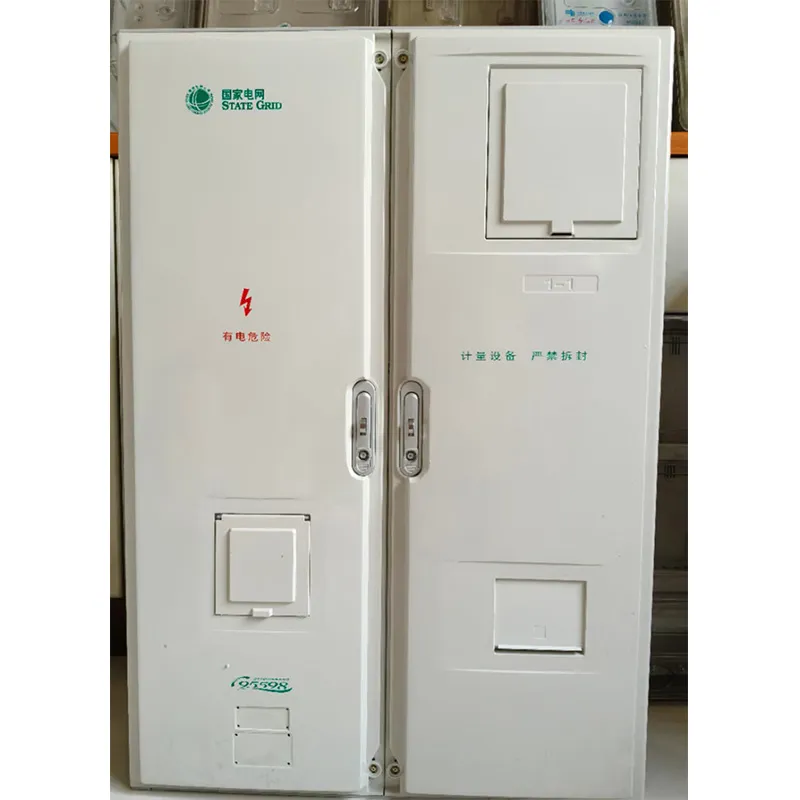
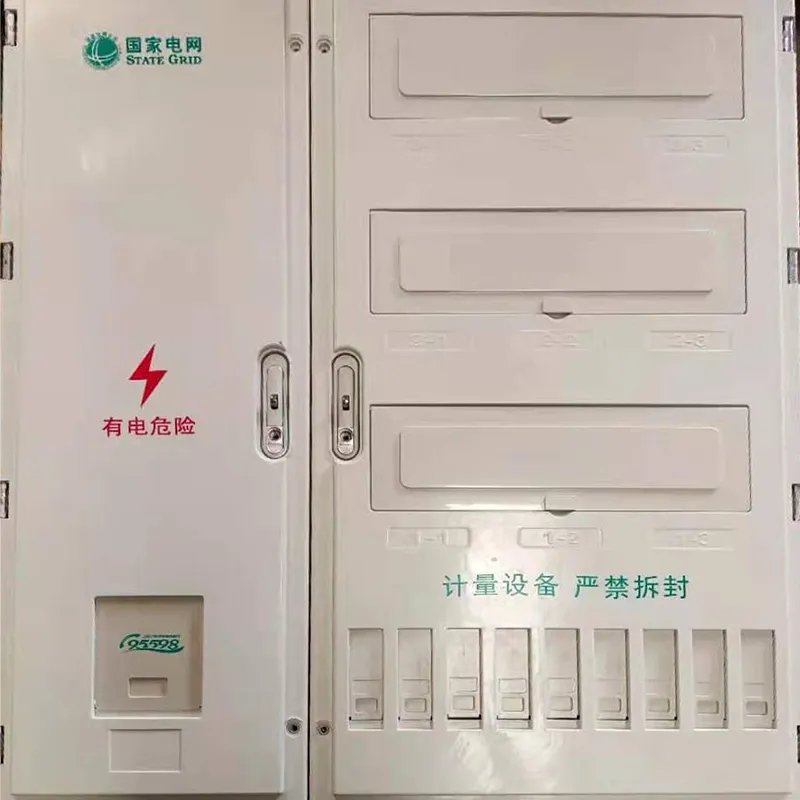
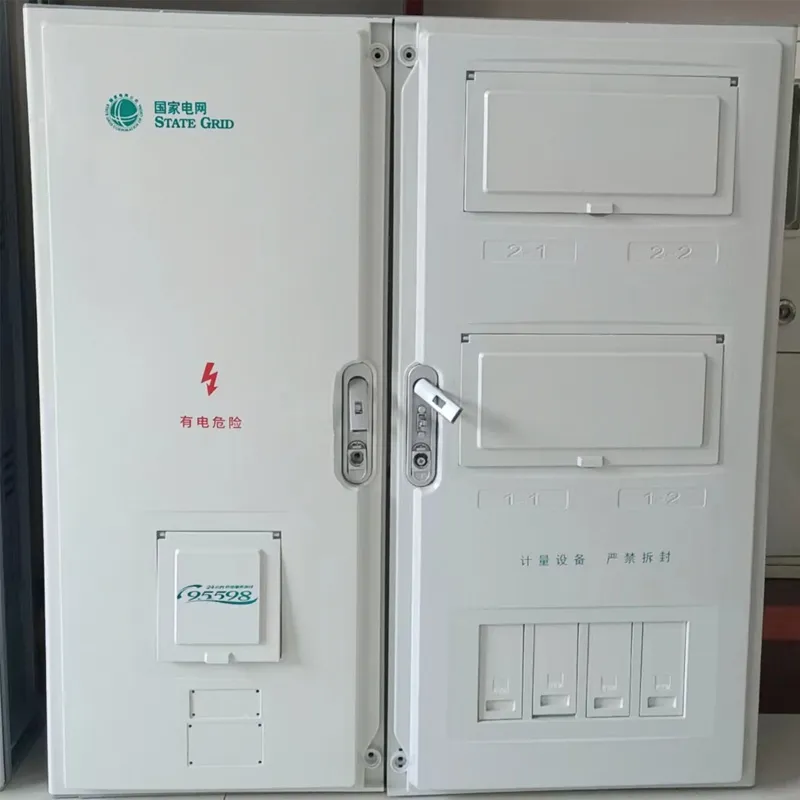
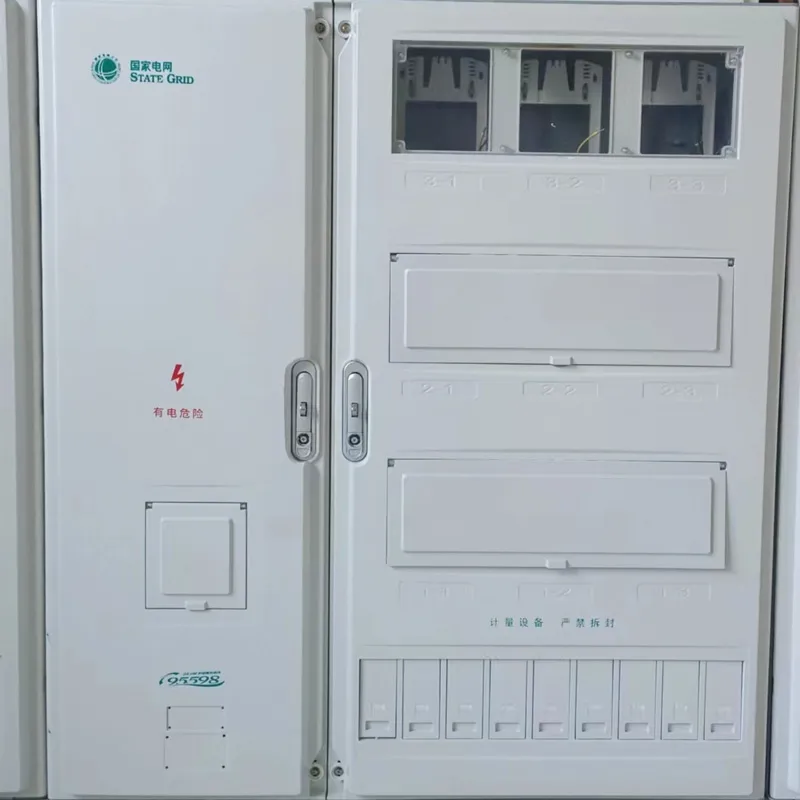
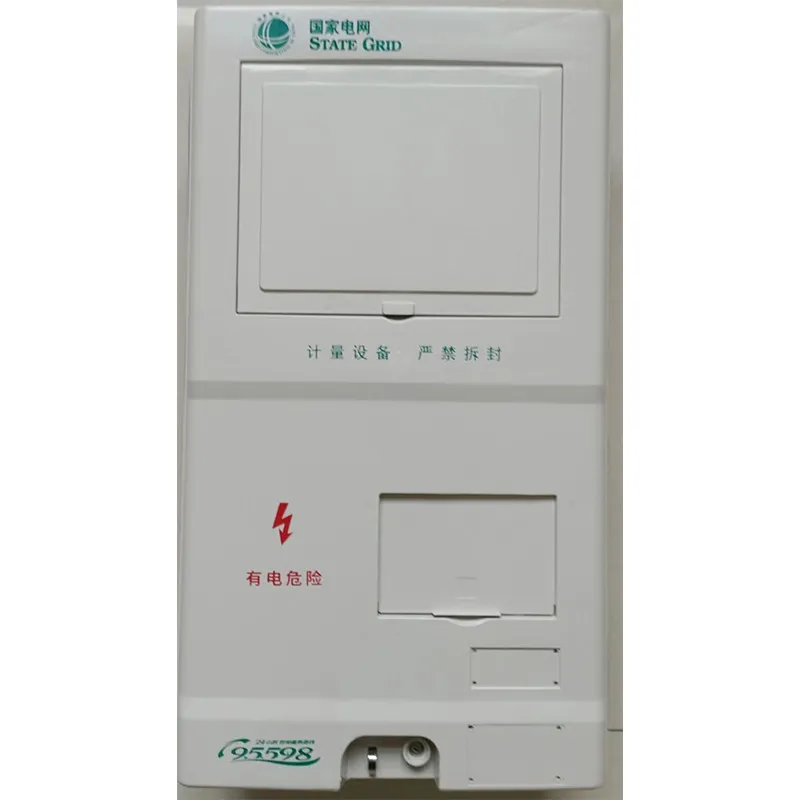
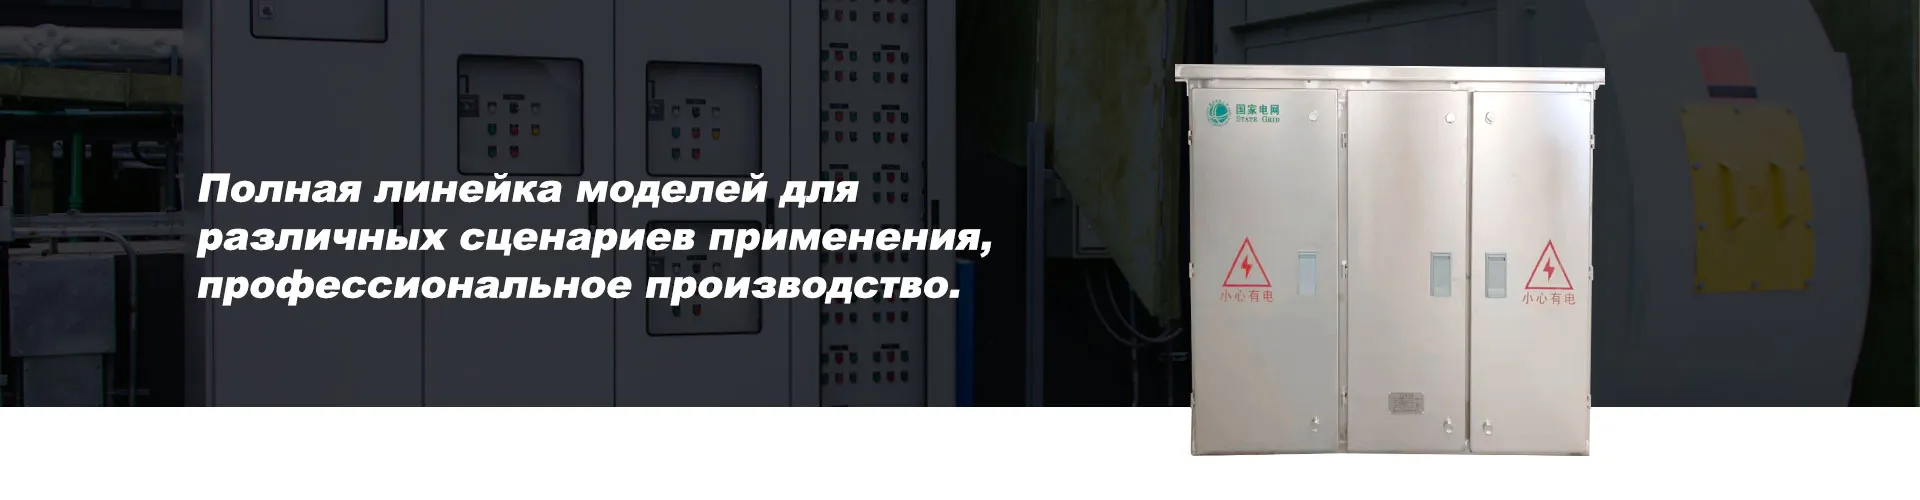
Работа с металлом для корпусов — это цех, который многие недооценивают. Кажется, раскроил лист, сварил — и готово. Но для тех же шкафов учета по индивидуальному заказу важна и точность отверстий под вводы, и качество защитного покрытия, особенно для уличного исполнения. Ржавчина под уплотнителем через пару лет — это именно отсюда. Мы всегда закладываем запас по толщине металла и используем двухэтапную окраску с грунтовкой. Да, дороже, но репутация дороже. Кстати, на сайте ООО Баодин Хэнхуэй Электро (https://www.henghuielectric.com) в ассортименте как раз указаны и металлические шкафы учета по индивидуальному заказу — это тот самый случай, когда универсального решения нет, и каждый проект требует своих доработок.
А ещё есть нюансы по нормативной базе. ГОСТ, ТУ, техрегламенты — всё это нужно не просто иметь на полке, а постоянно отслеживать изменения. Особенно в части безопасности. Однажды чуть не попались на устаревших требованиях к степени защиты оболочек для распределительных коробок PZ30. Хорошо, что проверяющий инженер оказался понимающим и указал на расхождение до начала серийного выпуска. С тех пор у нас ввелись ежеквартальные сверки актуальных редакций стандартов.
Сердечник. Казалось бы, всё просто: шихтованные пластины, стяжка, изоляция. Но однородность сборки, усилие стяжки — это всё влияет на уровень потерь холостого хода. Бывало, при испытаниях двух, казалось бы, одинаковых трансформаторов одной партии получали разброс в несколько процентов по потерям. Искали причину — оказалось, в разной плотности сборки сердечника из-за человеческого фактора. Ввели дополнительный контроль момента затяжки шпилек.
Обмотка. Здесь, помимо точности станка, огромную роль играет качество провода и изоляционных материалов. Помню, была партия трансформаторов 10 кВ на 630 кВА, где начались пробои на импульсных испытаниях. Долго искали — вскрыли, проверили. Виной оказалась неоднородность бумажно-масляной изоляции одного из рулонов, попавшего в работу. Поставщика, конечно, сменили, но урок усвоили: теперь каждый рулон проверяем выборочно на диэлектрическую прочность ещё до запуска в производство.
Сушка и пропитка. Это, пожалуй, самый ?магический? этап. Температурные режимы, время, давление в вакуум-камере — всё подбиралось годами, почти эмпирически. Недостаточно просушил — остаточная влага сократит срок службы. Перегрел — повредишь изоляцию. Конкретные цифры тут приводить не буду, это ноу-хау каждого производителя. Скажу лишь, что после того, как мы доработали цикл сушки для трансформаторов малой мощности (30-50 кВА), статистика по отказам в первые пять лет эксплуатации упала почти до нуля.
Испытательная станция — это место, где все недочёты вылезают наружу. Измерение потерь холостого хода и короткого замыкания — это база. Но самое важное — это высоковольтные испытания. Часто заказчики, особенно те, кто покупает готовые решения типа распределительного щита (шкафы JP), думают, что раз трансформатор внутри новый, то и испытания пройдёт наверняка. Однако, комплексные испытания всего собранного узла (трансформатор + щит) — это отдельная история. Возможны наводки, резонансы, неучтённые ёмкостные токи.
У нас был случай, когда при комплексных испытаниях щита на 400 кВА срабатывала защита от перенапряжений на значениях ниже паспортных. Оказалось, проблема в длине и способе прокладки соединительных шин внутри шкафа — создалась паразитная индуктивность. Пришлось перекомпоновать. Поэтому в ООО Баодин Хэнхуэй Электро в продукции заложен именно комплексный подход: они предлагают не просто трансформатор, а, судя по описанию, готовые связки типа трансформатор 10 кВ + шкаф JP определённой мощности (от 50 до 400 кВА). Это разумно, так как ответственность за совместимость и конечные параметры несёт один поставщик.
Испытания на нагрев. Их часто проводят в сокращённом режиме из-за нехватки времени. Мы же настаиваем на полном цикле, пока температура не стабилизируется. Именно так выявили недостаточный воздушный зазор в одном из типов шкафов учета PC+ABS — термопара показала локальный перегрев выше нормы на клеммнике. Доработали конструкцию корпуса.
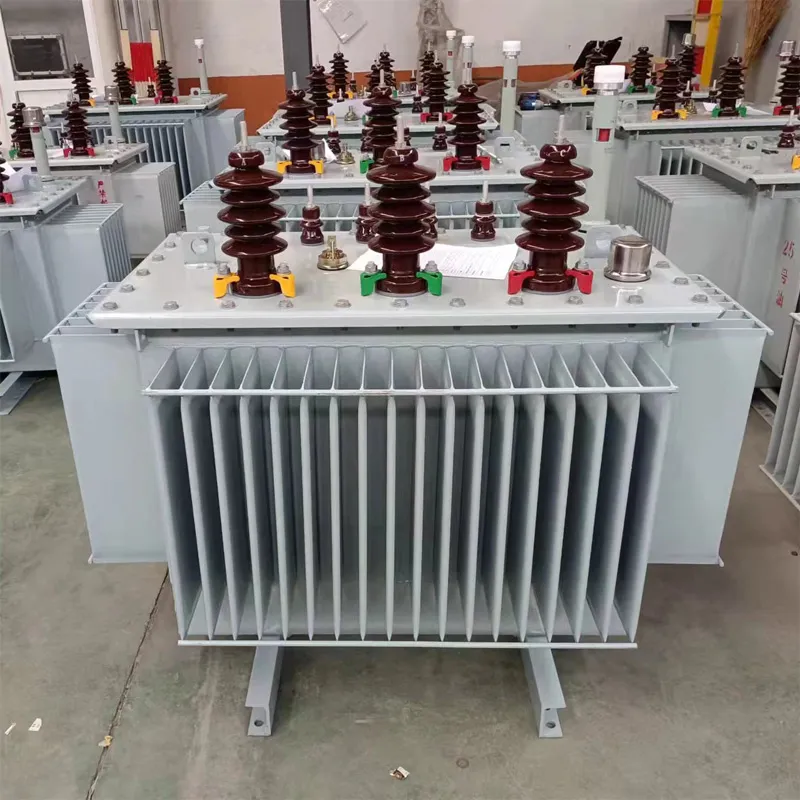
Спроектировать и собрать — это полдела. Как это будет доставлено и смонтировано? Габариты и вес — критичны. Трансформатор на 630 кВА — это уже серьёзная машина, требующая спецтранспорта и грузоподъёмного оборудования на месте. Мы всегда готовим подробные инструкции по разгрузке и перемещению, включая точки строповки. Один раз недосмотрели — заказчик пытался выгрузить трансформатор вилочным погрузчиком, повредив радиатор. Теперь в паспорте изделия крупным шрифтом дублируем предупреждения.
Монтажные работы на месте. Даже для, казалось бы, простых силовых трансформаторов 10 кВ (30 кВА-630 кВА) требуется квалификация персонала. Неправильное подключение, недотянутые болты на шинах, ошибки в заземлении — источники будущих проблем. Мы начали предлагать выезд наших специалистов для шеф-монтажа или хотя бы проведения инструктажа. Это снизило количество гарантийных случаев почти на треть.
Упаковка. Для отправки в отдалённые регионы или при морской перевозке стандартная упаковка из плёнки и картона не подходит. Нужен влагозащитный барьер, антикоррозионная бумага, жёсткая обрешётка. Учились на своих ошибках: одна партия коробок PZ30 пришла с вмятинами после длительной перевозки по железной дороге. С тех пор упаковываем в обрешётку с пенопластовыми вставками.
Рынок меняется. Всё больше запросов на энергоэффективность, на пониженный уровень шума, на компактность. Это требует работы с новыми материалами, например, с аморфными сплавами для сердечников (хотя они пока дороги и капризны в обработке). Или с современными системами охлаждения. Наше производство пока сосредоточено на классических масляных и сухих трансформаторах, но уже присматриваемся к трендам.
Ещё один момент — цифровизация. Встроенные датчики для мониторинга температуры, нагрузки, содержания газов в масле становятся не экзотикой, а требованием для ответственных объектов. Пока мы идём по пути опционального оснащения такими системами, но, видимо, в будущем это станет стандартом для большинства изделий средней и высокой мощности.
В конечном счёте, изготовление силовых трансформаторов — это не конвейер. Это всегда баланс между стандартом и индивидуальным подходом, между расчётными формулами и практическим опытом, который иногда трудно formalize. Главное — не останавливаться в развитии и помнить, что за каждым изделием стоит конкретный объект, где оно должно работать долгие годы без сбоев. Как, например, в решениях, которые предлагает ООО Баодин Хэнхуэй Электро, охватывая целый спектр от самого трансформатора до конечного распределительного щита и шкафов учета. Это правильный путь — закрывать полный цикл потребности заказчика, отвечая за весь узел в сборе.