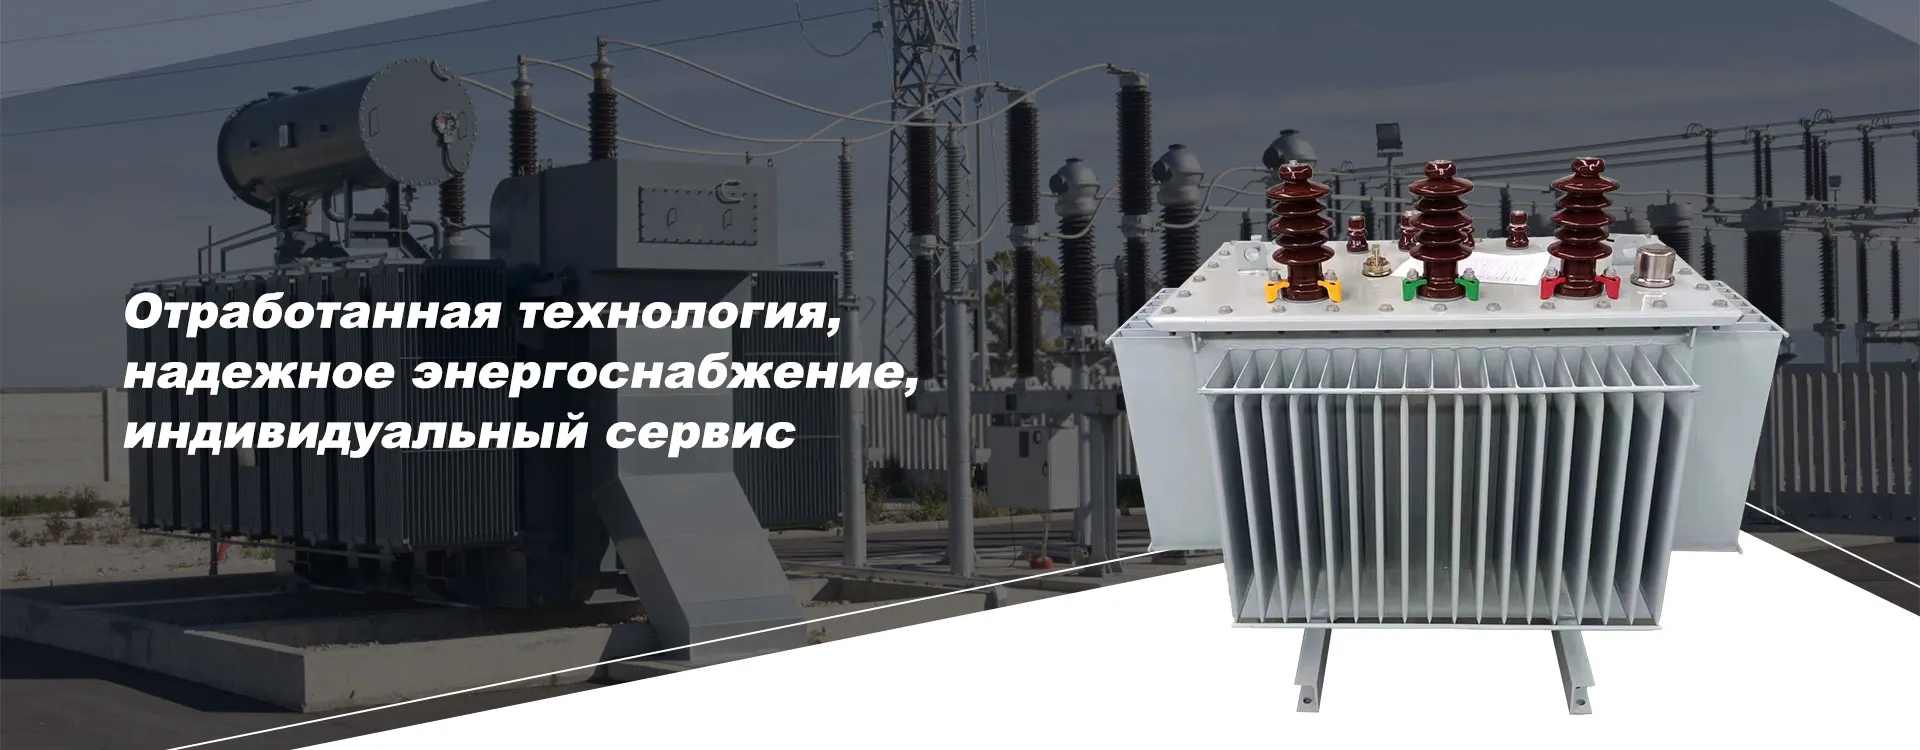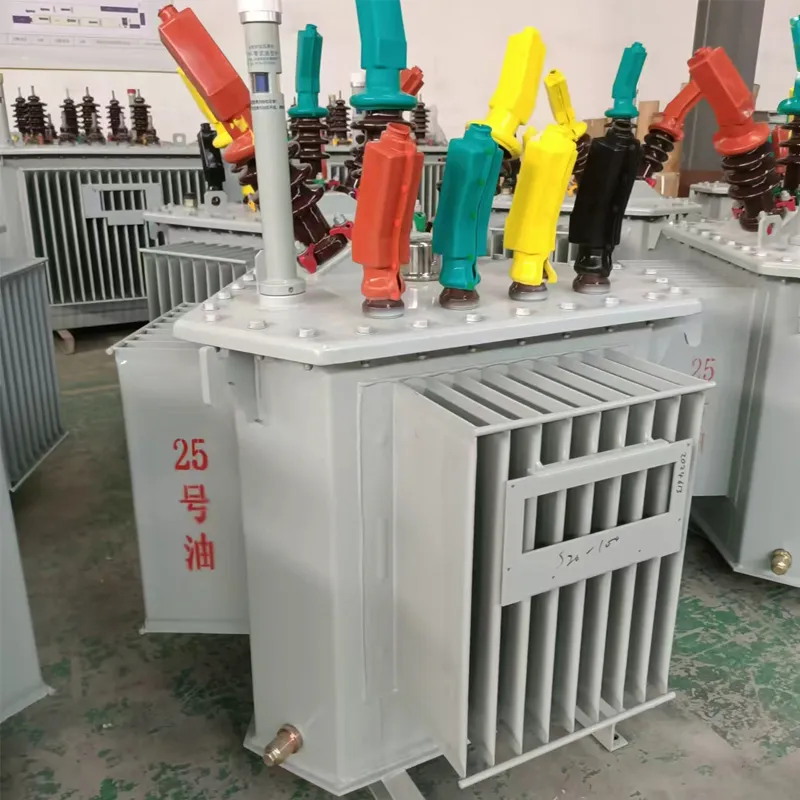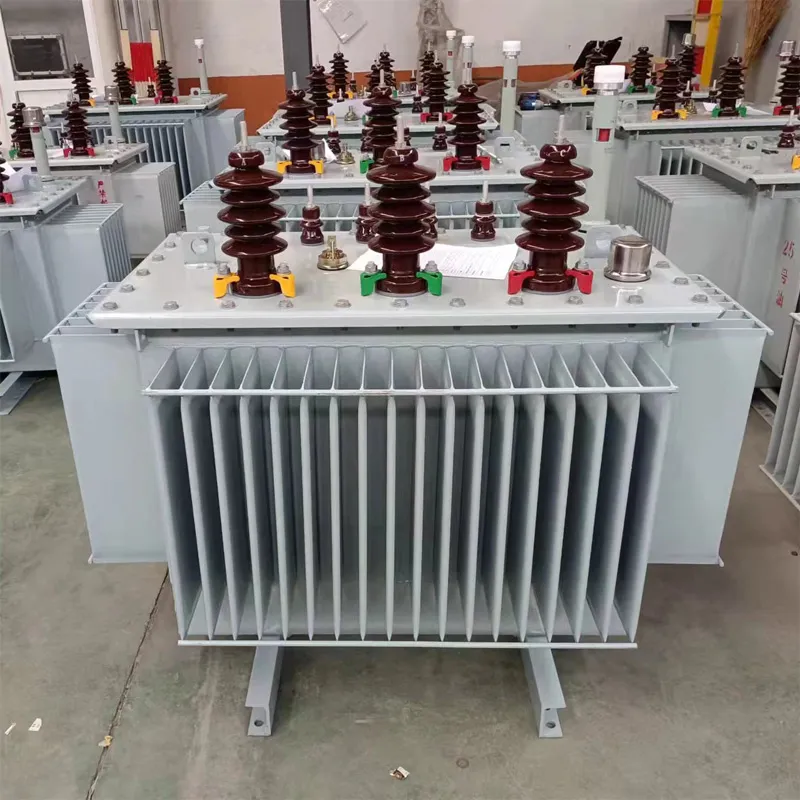
Когда говорят о производстве масляных силовых трансформаторов, многие сразу представляют гигантские цеха с кранами и готовые изделия под 110 кВ. Но реальность, особенно в сегменте распределительных сетей, часто скромнее и капризнее. Основная масса заказов — это как раз те самые трансформаторы 10 кВ, от 30 до 630 кВА, которые стоят в каждом дворе, на каждой промплощадке. И здесь ключевое — не просто собрать, а сделать так, чтобы через десять лет в сибирский мороз или в крымскую жару не потекло, не загустело масло и не полезли вверх потери.
Возьмем, к примеру, подготовку активной части. Казалось бы, все по ГОСТу: электротехническая сталь, изоляция, прессовка. Но если не выдержать технологический цикл сушки сердечника перед заливкой маслом, потом все вылезет в повышенных токах холостого хода. Видел такое на одном из старых производств — экономили на времени и температуре в вакуумной печи, получали в паспорте красивые цифры, а на стенде при испытаниях гудел так, что казалось, внутри что-то оторвалось.
Или сам процесс заливки масла. Это не просто ?залить и закрыть?. Масло должно быть глубоко очищено, дегазировано. Частая ошибка — заливка в не до конца обезвоженный бак. Конденсат потом смешивается с маслом, диэлектрическая прочность падает, и в лучшем случае сработает газовое реле при первом включении, в худшем — пробой по влажной внутренней поверхности. Приходилось разбирать такие ?свежие? трансформаторы после жалоб заказчика — внутри иней на стенках, как в морозильнике.
Здесь, кстати, многие производители комплектующих грешат. Берут хорошее масло, но экономят на системе фильтрации и вакуумной установке. В итоге параметры на грани допуска. У нас на сборочной линии для серии до 400 кВА, например, стоит отдельный контур с вакуумным насосом и фильтрами тонкой очистки — не для галочки, а потому что иначе не добиться стабильности. Это тот случай, когда оборудование для производства масляных силовых трансформаторов определяет не только скорость, но и судьбу изделия в эксплуатации.
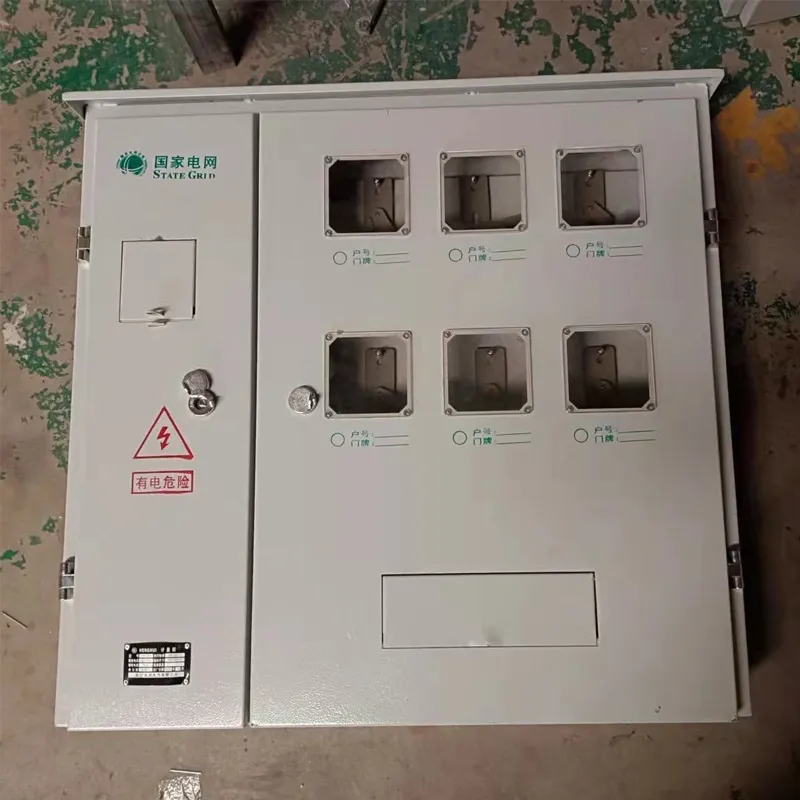
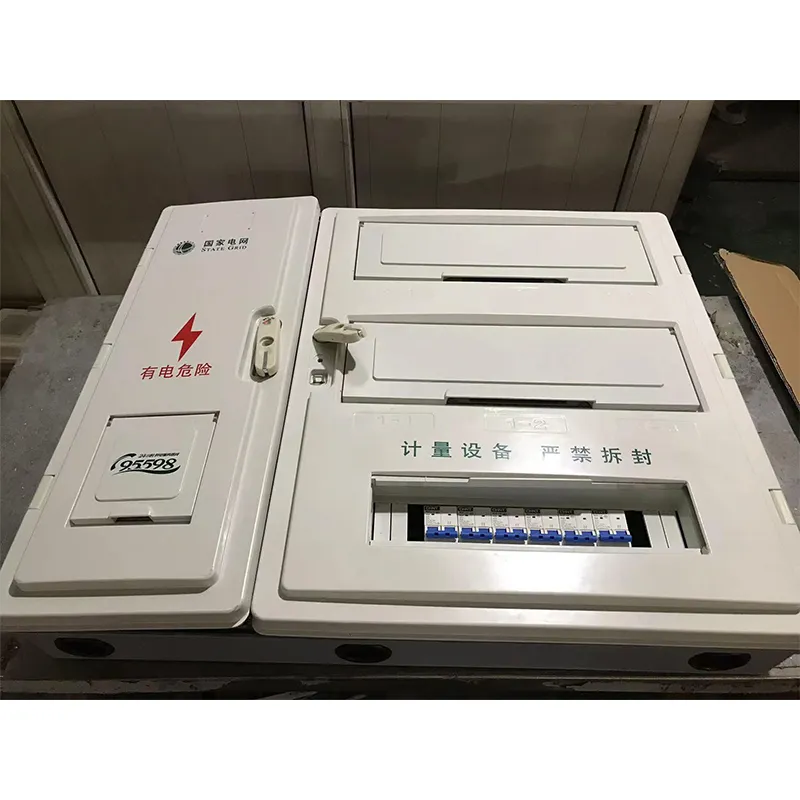
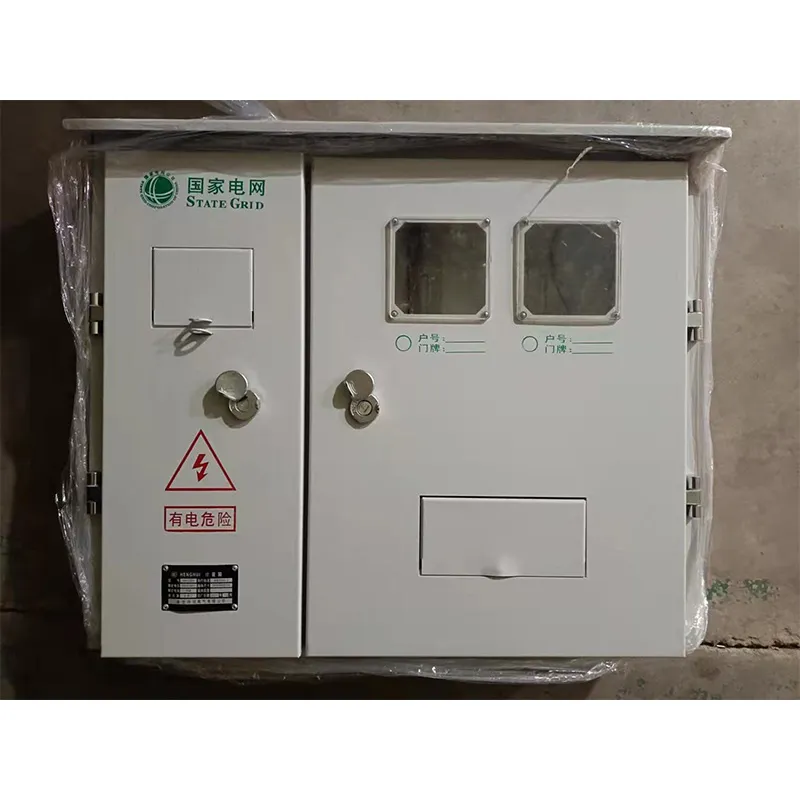
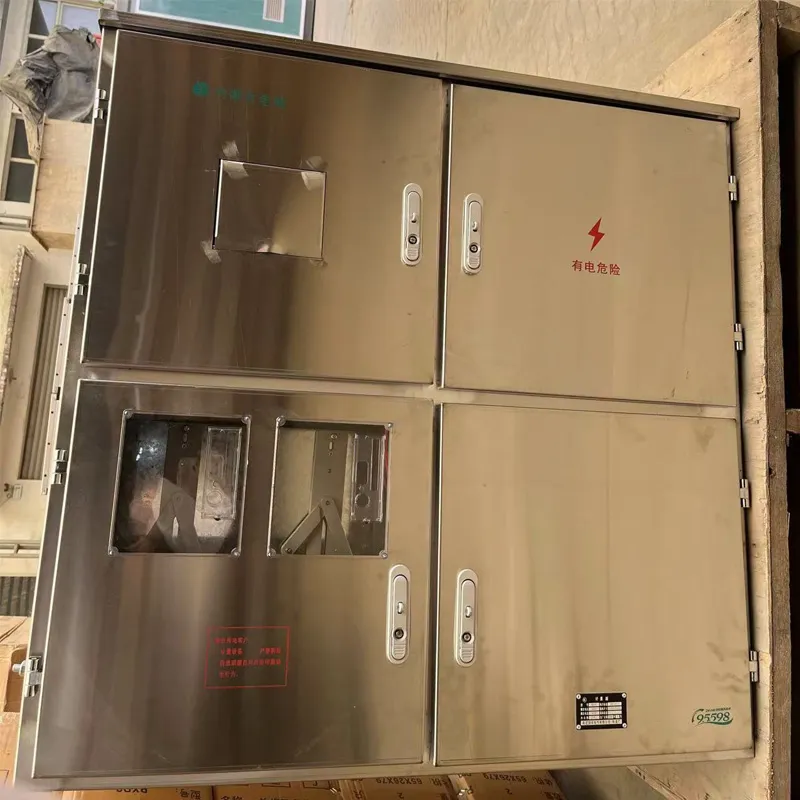
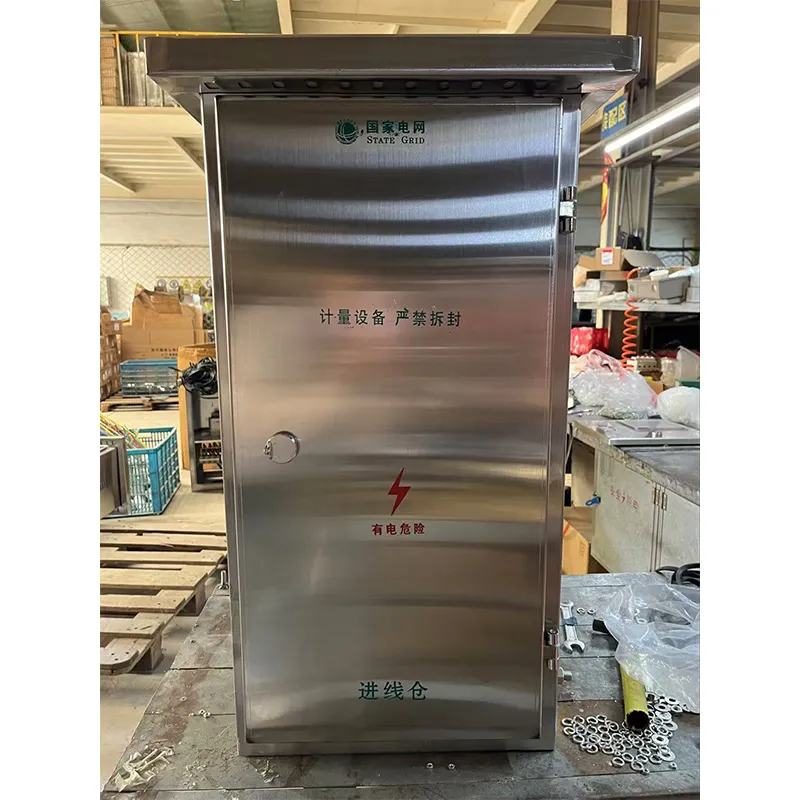
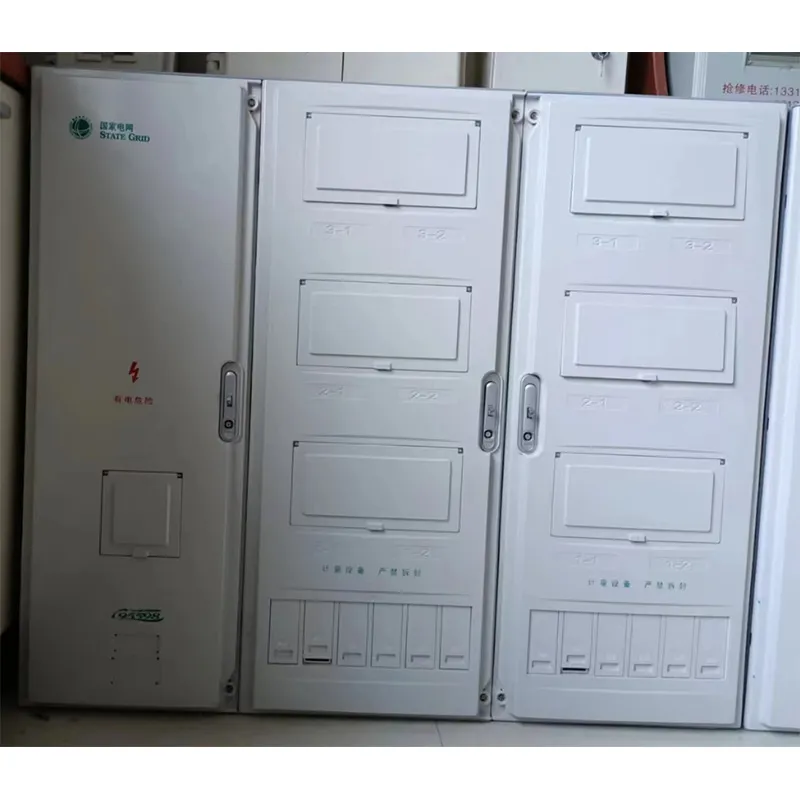
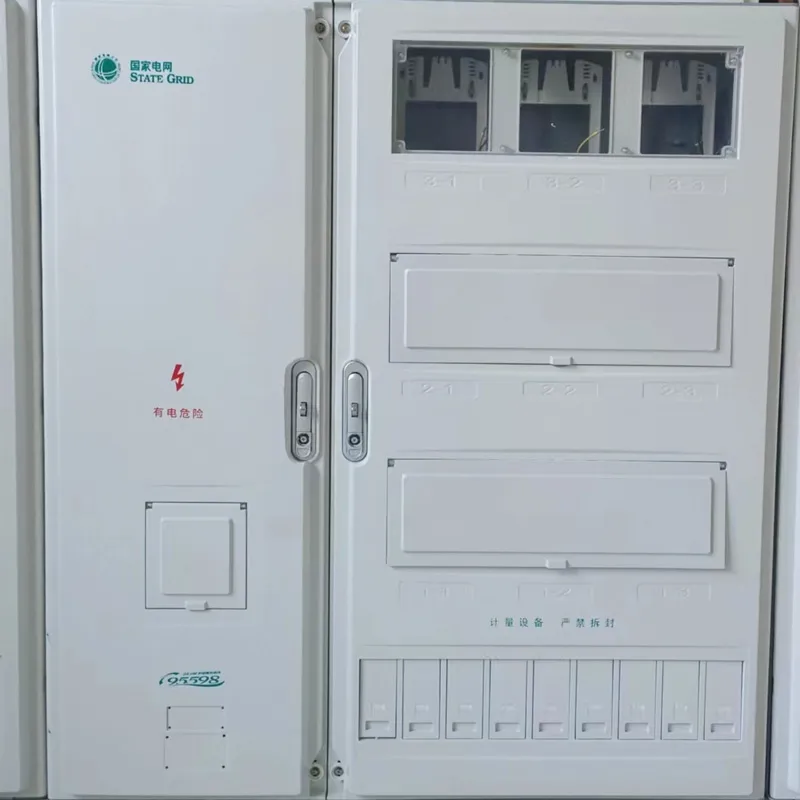
Работая в этой сфере, понимаешь, что трансформатор — редко когда самостоятельная единица. Он почти всегда часть узла: трансформаторная подстанция, распределительный пункт. Поэтому наш ассортимент, как у ООО Баодин Хэнхуэй Электро (сайт компании: henghuielectric.com), включает не только сами силовые трансформаторы 10 кВ, но и распределительные щиты (шкафы JP), шкафы учета. Это не маркетинг, а практика. Потому что когда ты производишь и то, и другое, можешь гарантировать совместимость.
Был случай: заказчик взял у нас трансформатор 400 кВА, а щит управления купил ?на стороне?, подешевле. При монтаже выяснилось, что размеры монтажных пластин не совпадают, кабельные вводы расположены зеркально, да и уставки защиты на реле в щите не соответствовали характеристикам отводов трансформатора. Пришлось на месте переваривать конструкцию, переносить клеммники. Время, деньги, нервотрепка. Теперь всегда предлагаем комплекс, особенно для проектов под ключ. Шкафы учета PC+ABS или металлические по индивидуальному заказу — это логичное продолжение, чтобы у заказчика не было головной боли со стыковкой.
Именно поэтому в описании компании на henghuielectric.com акцент сделан на ассортимент: силовые трансформаторы, щиты, распределительные коробки PZ30. Это не просто список, а отражение того, как на самом деле строятся распределительные сети — комплектами, узлами. И производство должно это учитывать.
Самая важная, на мой взгляд, стадия — испытания. И здесь часто формализм. Прогнали по программе, все в зеленой зоне — отгружаем. Но для меня испытательный стенд — это место, где трансформатор рассказывает о всех своих скрытых проблемах. Измерение потерь холостого хода и короткого замыкания — это не просто цифры для паспорта. Их динамика при циклах нагрева-охлаждения говорит о качестве сборки магнитопровода и пайки соединений.
Помню, одна партия трансформаторов 630 кВА показывала идеальные параметры при 20°C. Но когда довели температуру масла в баке до рабочей (+70°C), ток холостого хода начал немного ?плыть?. Причина оказалась в микроскопической деформации крепления верхнего ярма сердечника при тепловом расширении. В масштабах одного трансформатора — ерунда, но для серии — сигнал к проверке технологии прессовки. Не устранишь — через несколько лет тепловых циклов гул усилится.
Испытание повышенным напряжением — тоже история. Его часто проводят, но не всегда правильно интерпретируют. Не должно быть ни малейших разрядов, даже тех, что фиксирует только осциллограф. Любой ?чих? — это потенциальная точка старения изоляции. Мы после такого испытания иногда оставляем трансформатор на сутки и замеряем повторно тангенс дельта угла диэлектрических потерь. Если есть рост — ищем слабое место. Это долго, но это спасает от возвратов.
Вечный вопрос в производстве масляных силовых трансформаторов — что ставить? Отечественные материалы или импортные? Однозначного ответа нет. С электротехнической сталью, например, ситуация улучшилась, но по-прежнему для ответственных применений или когда нужны очень низкие потери, часто смотрим в сторону зарубежных марок. Но это сразу тянет за собой цепочку: логистика, валютные риски, сроки.
С маслом проще — российские производители делают очень достойные продукты, соответствующие классам вязкости и очистки. Главное — требовать паспорт на каждую партию и самому перепроверять диэлектрическую прочность и содержание влаги перед заливкой. Бывало, привозят масло ?по ГОСТу?, а в лаборатории видим, что пробивное напряжение на нижней границе. Значит, либо отстаивать дополнительно, либо возвращать поставщику. На этом этапе нельзя быть мягким.
С изоляционными материалами — бумага, картон, прессшпан — тут уже тонкости. Для трансформаторов малой мощности (те же 30-100 кВА) часто используют стандартные наборы. Но когда мощность растет, а габариты нужно минимизировать, начинаешь играть с толщиной и плотностью изоляции, с прокладками. Здесь уже нужен не просто складской материал, а конструкторская работа. Иногда приходится комбинировать: отечественный картон для основных барьеров, импортный лакированный прессшпан для ответственных прокладок в зоне высоких напряжений. Это и есть та самая ?золотая середина?.
Казалось бы, трансформатор прошел испытания, паспорт готов — можно грузить. Но как его довезти? Особенно зимой. Масло загустевает, при резких толчках может сорвать внутренние крепления. Стандартная упаковка — деревянная обрешетка на поддоне. Но для отправки в отдаленные регионы или при мультимодальных перевозках (авто+ж/д) этого мало.
Мы для трансформаторов свыше 250 кВА стали дополнительно использовать стяжные ремни, фиксирующие аппарат к поддону, и влагозащитный кожух из плотной пленки с индикатором вскрытия. Недешево, но зато заказчик получает изделие в том же состоянии, в каком оно сошло со стенда. Был печальный опыт, когда без этого трансформатор приехал с наклоном, и масло потекло через сальник — вибрация в пути ослабила крепления. Теперь это обязательный пункт.
И конечно, инструкция. Не та, что кипа бумаг на пяти языках, а краткая, с картинками, памятка по первому осмотру, подключению и проверке уровня масла. Ее мы кладем в прозрачный карман прямо на бак. Чтобы монтажник, даже не ища документы, понял, что делать. Это мелочь, но она показывает, что ты думаешь не до отгрузки, а до момента, когда аппарат заработает у потребителя. В этом, пожалуй, и есть суть нормального производства масляных силовых трансформаторов — ответственность, которая не заканчивается воротами цеха.