Когда говорят про производство распределительных щитов, многие сразу представляют сборочный цех, готовые модули и провода. Но это лишь верхушка. На деле, если ты в этом варишься, понимаешь — ключевое тут даже не металл и не автоматы, а понимание того, как этот щит будет жить в реальной сети, лет через десять, в мороз или под нагрузкой, которую заказчик сегодня может и не предусмотреть. Частая ошибка — гнаться за дешевой комплектацией или стандартными схемами, не вникая в детали объекта. А потом оказывается, что, например, место установки имеет повышенную влажность, или что подрядчик, который будет монтировать, привык к другому типу крепления шин. Мелочи, которые в проекте не видны, но на производстве вылезают сразу.
Вот берём типовой заказ — допустим, распределительный щит для небольшого производства. В техзадании указано: вводной автомат, учёт, группа отходящих линий. Кажется, всё просто. Но когда начинаешь разбирать схемы, часто выясняется, что заказчик не учел резервные линии или возможность расширения. Хороший производитель должен это предвидеть и предложить решения — скажем, заложить дополнительные модульные места или установить шины с запасом по току. Мы в своё время на этом обжигались: собрали щит строго по ТЗ, а через полгода клиент вернулся с просьбой ?добавить ещё три линии?. Пришлось практически переделывать весь шкаф, потому что внутри не было физического места. Теперь всегда задаём вопросы про будущее развитие системы, даже если в ТЗ об этом молчат.
Ещё один момент — выбор комплектующих. Можно, конечно, взять самые доступные автоматы и шинопроводы, собрать, сдать. Но потом, когда на объекте начинаются проблемы с коммутацией или нагревом, виноватым остаётся производитель щита. Поэтому мы, например, давно работаем с проверенными поставщиками и не экономим на мелочах вроде маркировки, качества изоляции или даже винтовых соединений. Помню случай, когда на одном из объектов из-за некачественной клеммы на нулевой шине началось подгорание контакта — хорошо, что вовремя заметили. С тех пор на каждом щите уделяю особое внимание точкам соединения.
И конечно, нельзя забывать про стандарты и ПУЭ. Иногда заказчик просит ?сделать попроще? или отступить от норм, чтобы ускорить сроки. Но здесь компромиссы опасны. Всегда объясняю, что щит — это не просто ящик с аппаратурой, это элемент безопасности. И если, допустим, не обеспечить должные зазоры или не учесть селективность защиты, последствия могут быть серьёзными. Приходится балансировать между желанием клиента и техническими требованиями, но в ключевых моментах — только по правилам.
Сам процесс сборки — это уже чистая практика. Вот стоит перед тобой пустой шкаф, пачка чертежей и коробки с аппаратурой. Казалось бы, бери и монтируй. Но как раз здесь начинаются нюансы. Раскладка аппаратов внутри — это не только чтобы красиво выглядело, а чтобы было удобно обслуживать. Силовые цепи отдельно, цепи управления отдельно, чтобы при ремонте не приходилось разбирать полщита. Проводка — обязательно с запасом по длине, аккуратные гибкие жгуты, чёткая маркировка на каждом конце. Раньше иногда ленились, делали маркировку только на одном конце провода, а потом монтажники на объекте тратили часы на прозвонку. Теперь — только двусторонняя маркировка, без исключений.
Очень важный этап — проверка и испытания. Собранный щит — это не готовое изделие. Его нужно прогрузить, проверить работу всех защит, измерить сопротивление изоляции, убедиться в отсутствии коротких замыканий. У нас был прецедент, когда из-за спешки пропустили полную проверку одного из отходящих автоматов — на объекте он не сработал при КЗ. Хорошо, что авария была локальной. После этого ввели обязательный протокол испытаний для каждого щита, даже самого маленького. Это дополнительное время, но оно того стоит.
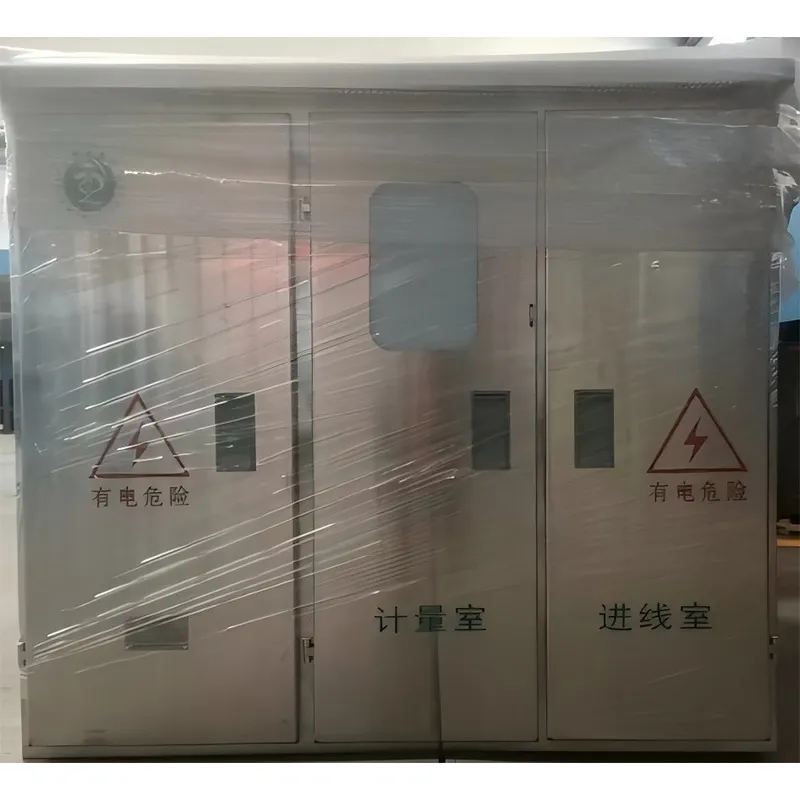
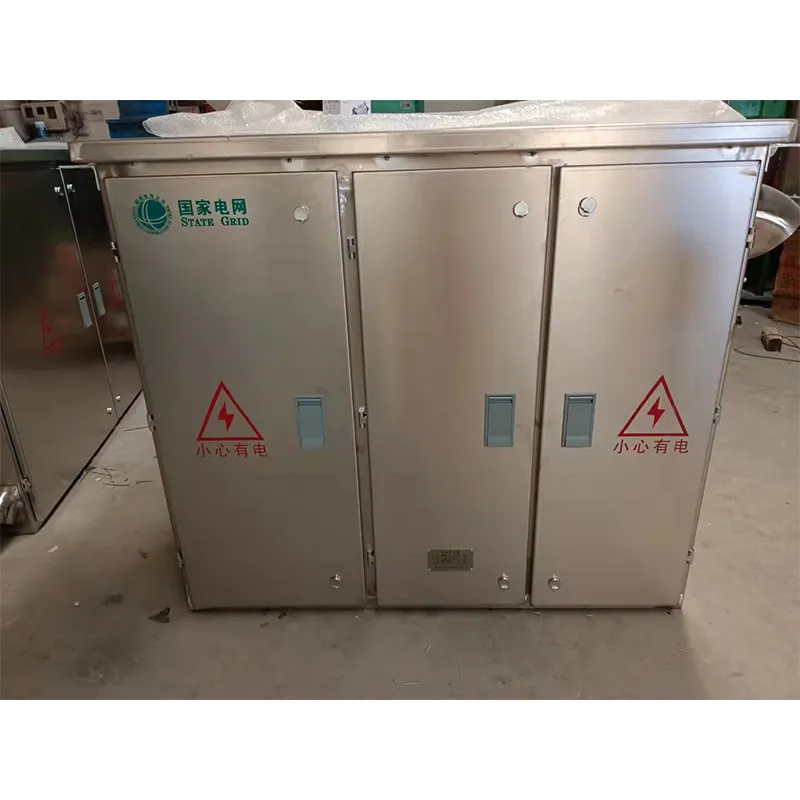
И конечно, логистика и упаковка. Казалось бы, мелочь. Но как обидно бывает, когда идеально собранный щит приезжает на объект с помятыми дверцами или поцарапанной краской из-за плохой упаковки. Особенно это касается крупных шкафов, типа тех, что мы делаем в линейке распределительный щит (шкафы JP) мощностью от 50 до 400 кВА. Для них нужны индивидуальные крепления и жёсткая обрешётка. Пришлось выработать свои стандарты упаковки, чтобы сохранить товарный вид и целостность аппаратуры при перевозке.
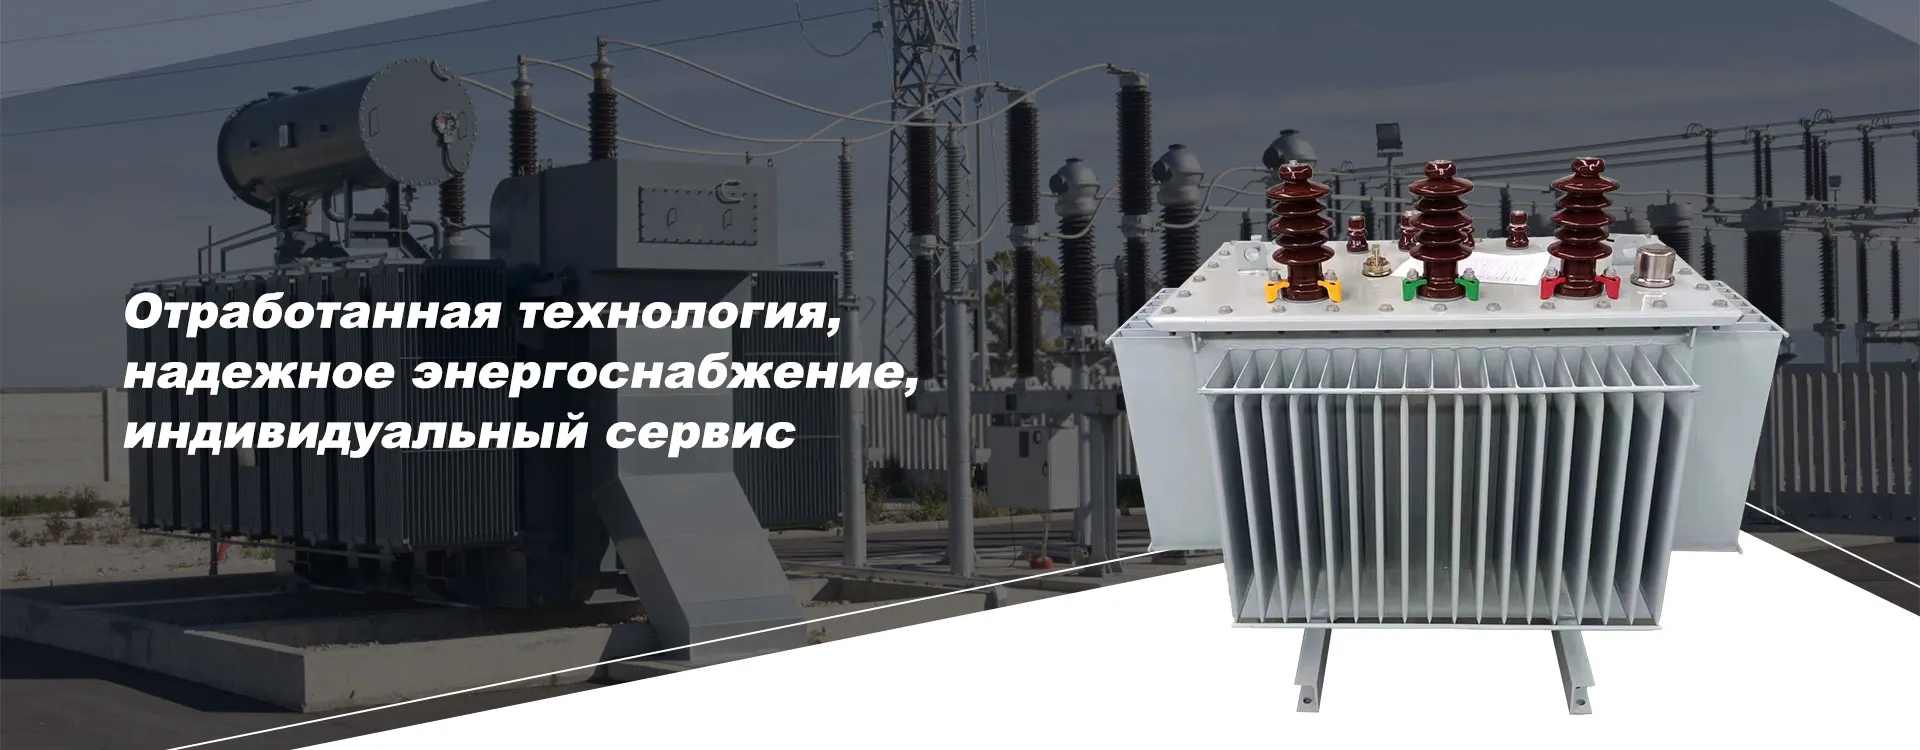
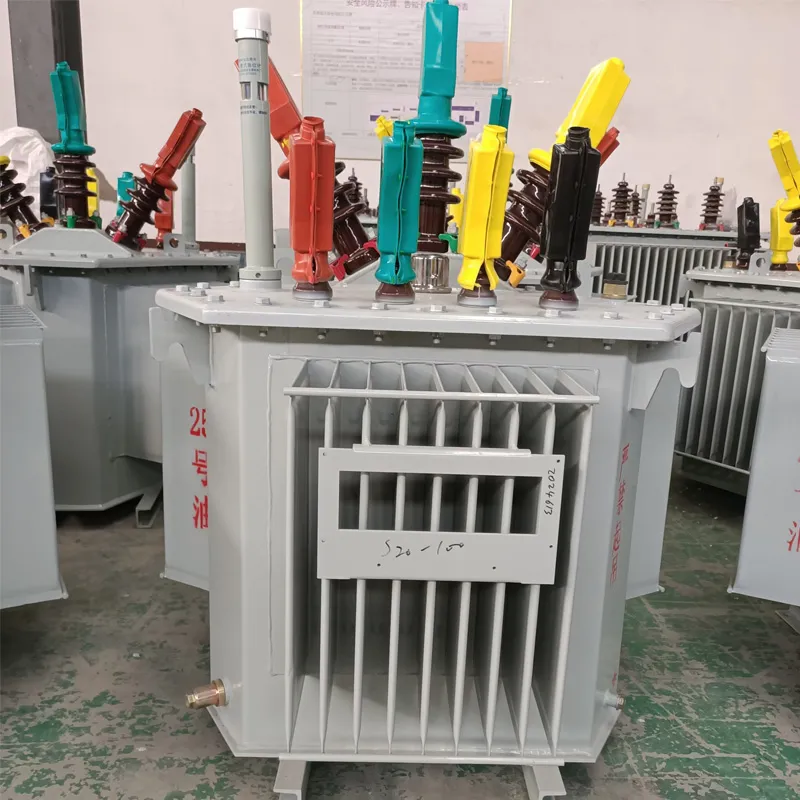
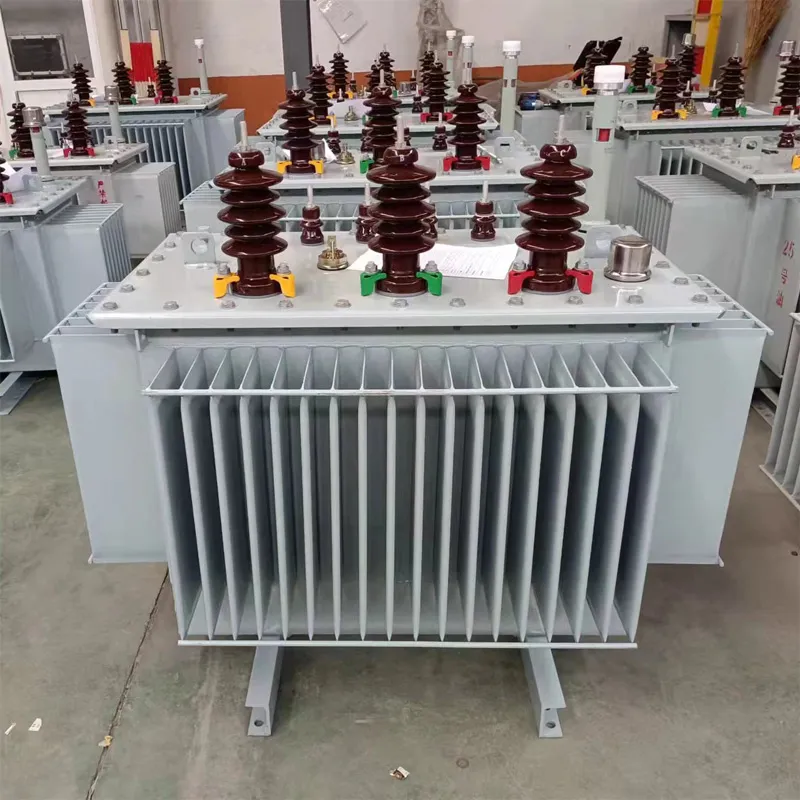
Редко когда производство распределительных щитов существует само по себе. Чаще всего щит — это часть более крупной системы, и его нужно стыковать с другим оборудованием. Например, с силовыми трансформаторами. У нас в ассортименте, как, например, у ООО Баодин Хэнхуэй Электро (https://www.henghuielectric.com), есть трансформаторы 10 кВ от 30 до 630 кВА. Так вот, при заказе щита для работы с таким трансформатором нужно чётко понимать параметры: токи КЗ на стороне НН, схему заземления нейтрали, требования к защитам. Нельзя просто взять типовой щит — его нужно адаптировать. Иначе защита трансформатора и защита в щите могут работать некорректно или вообще конфликтовать.
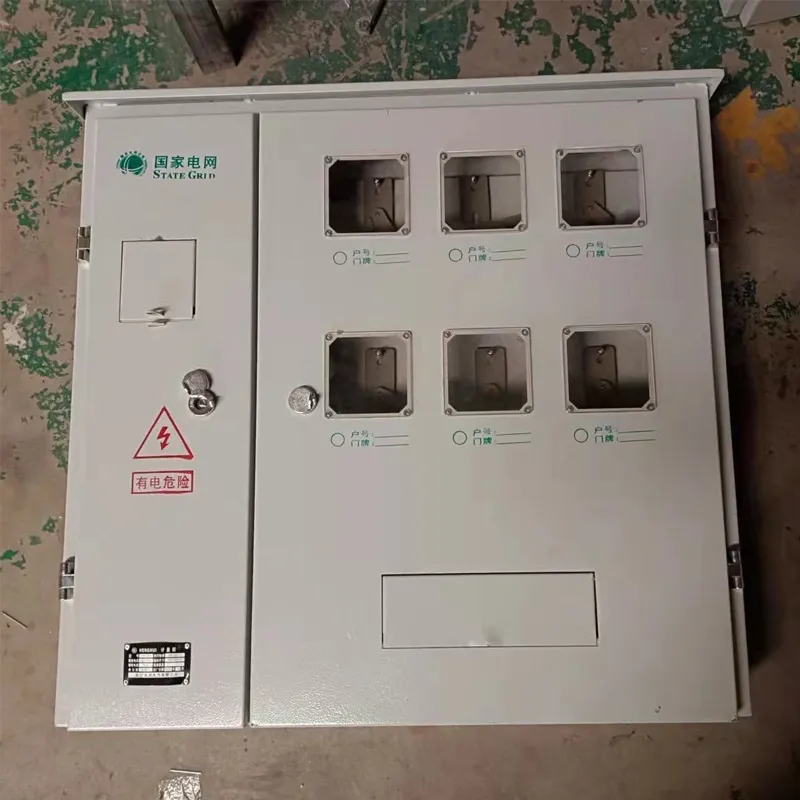
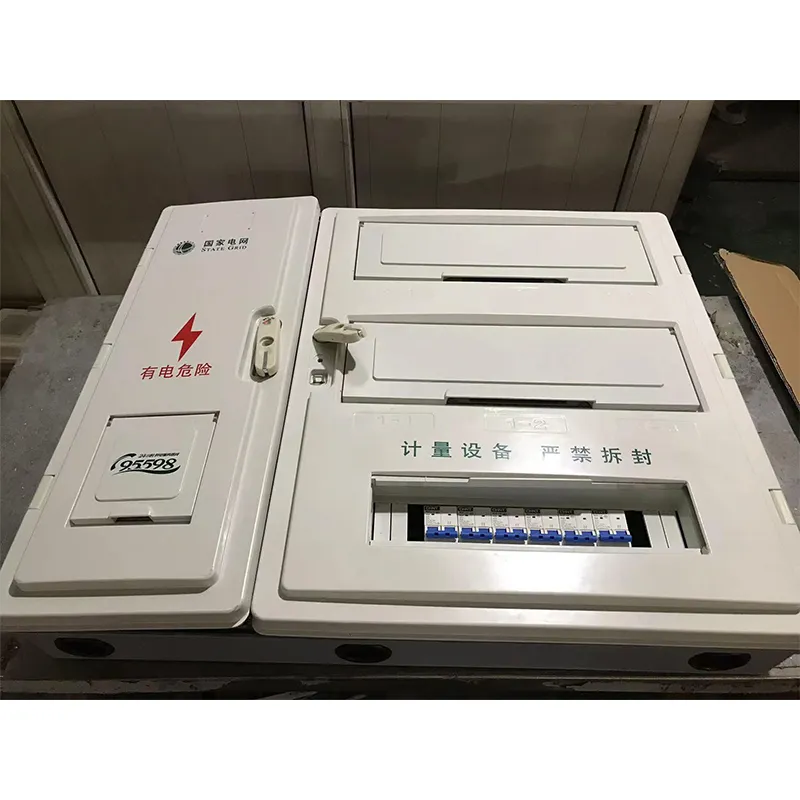
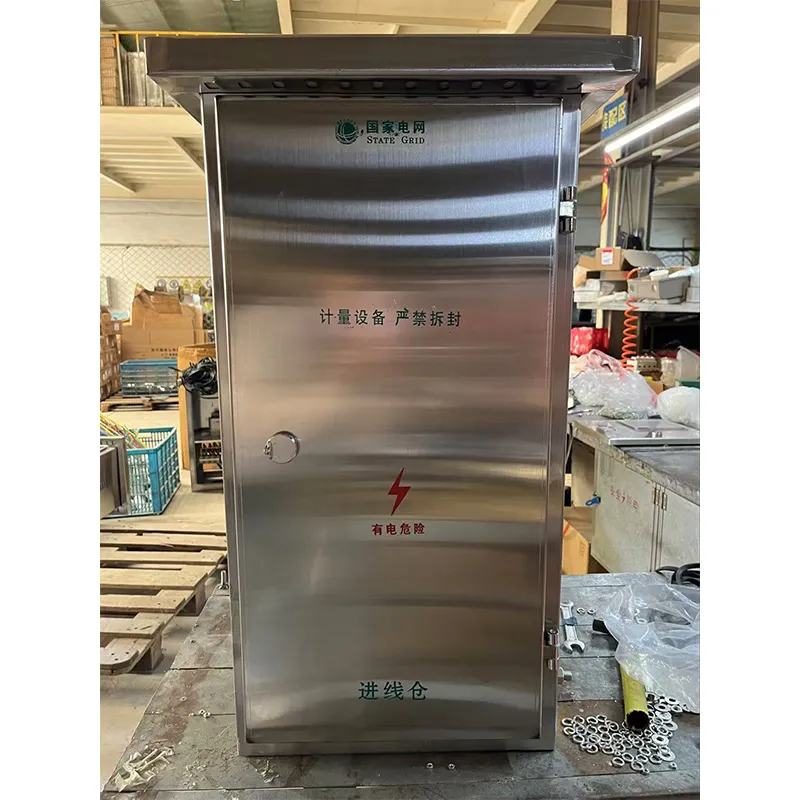
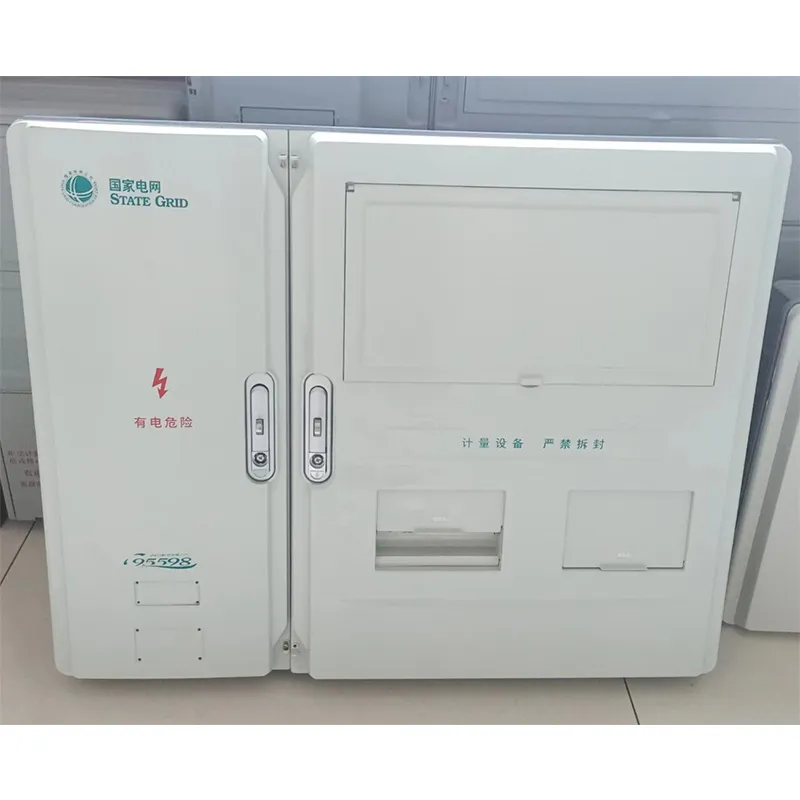
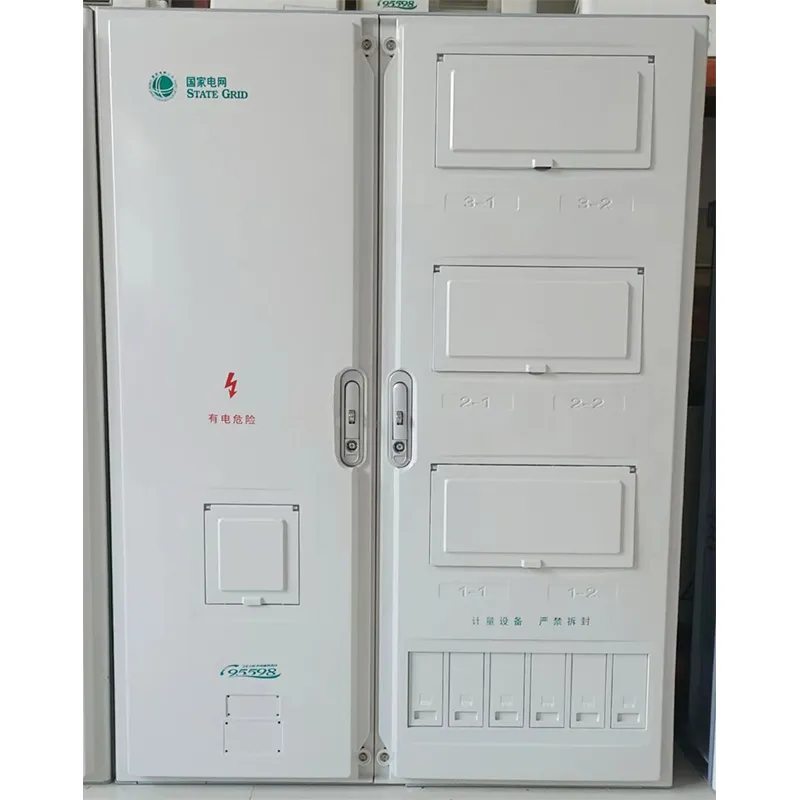
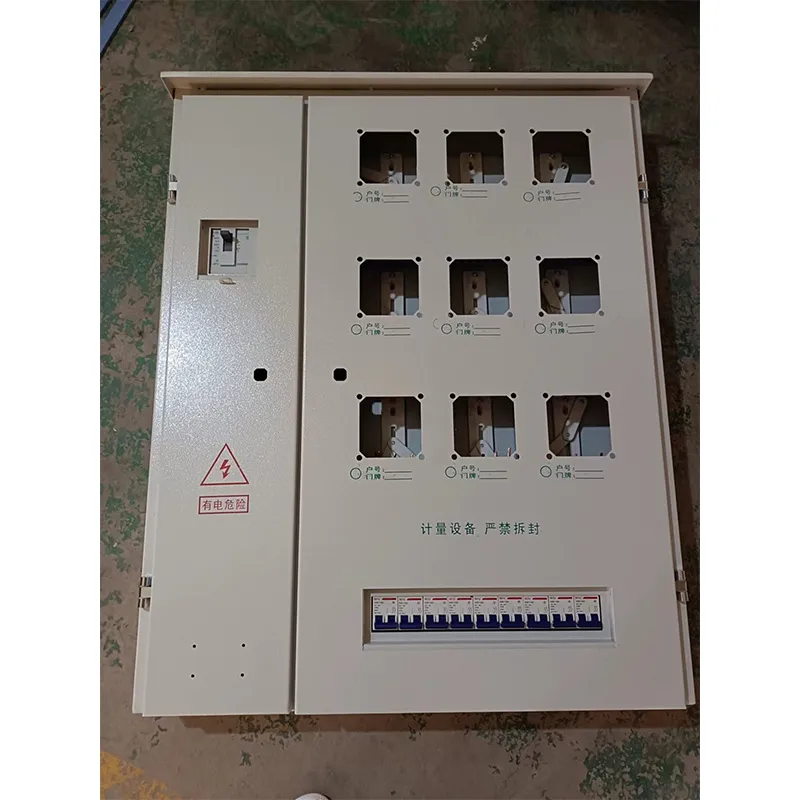
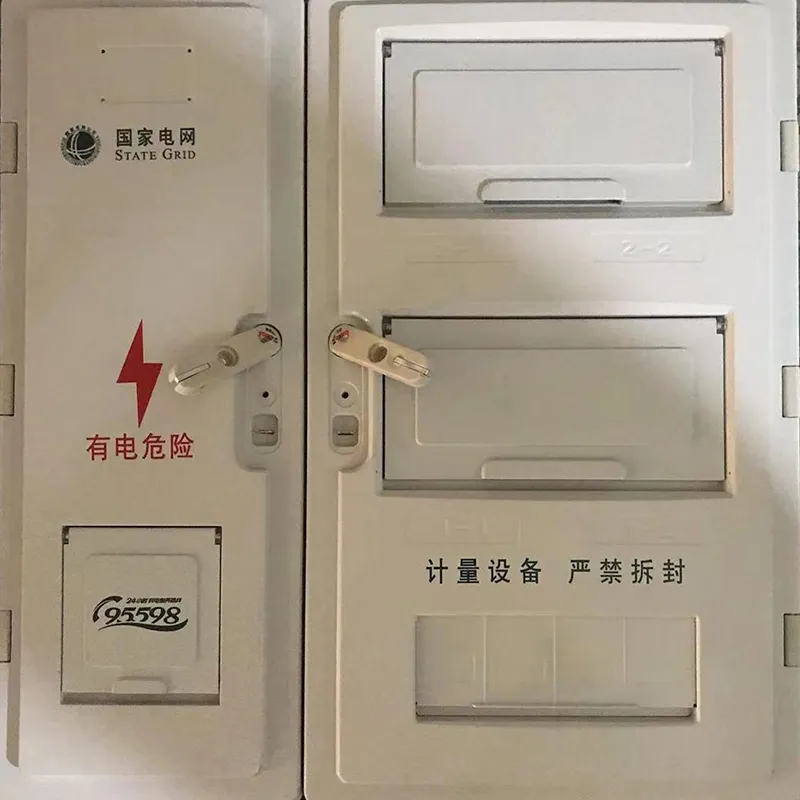
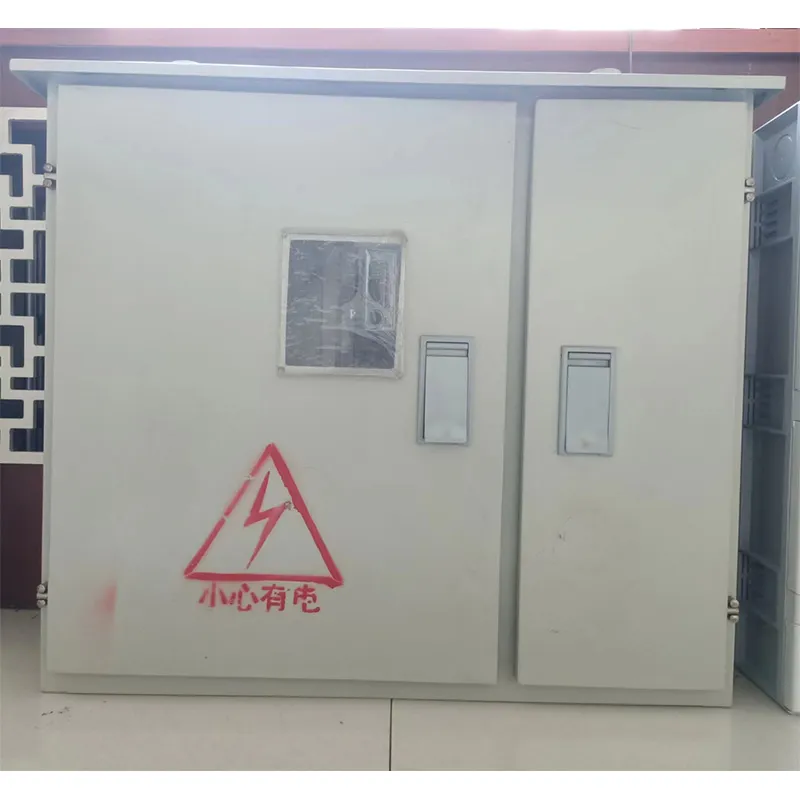
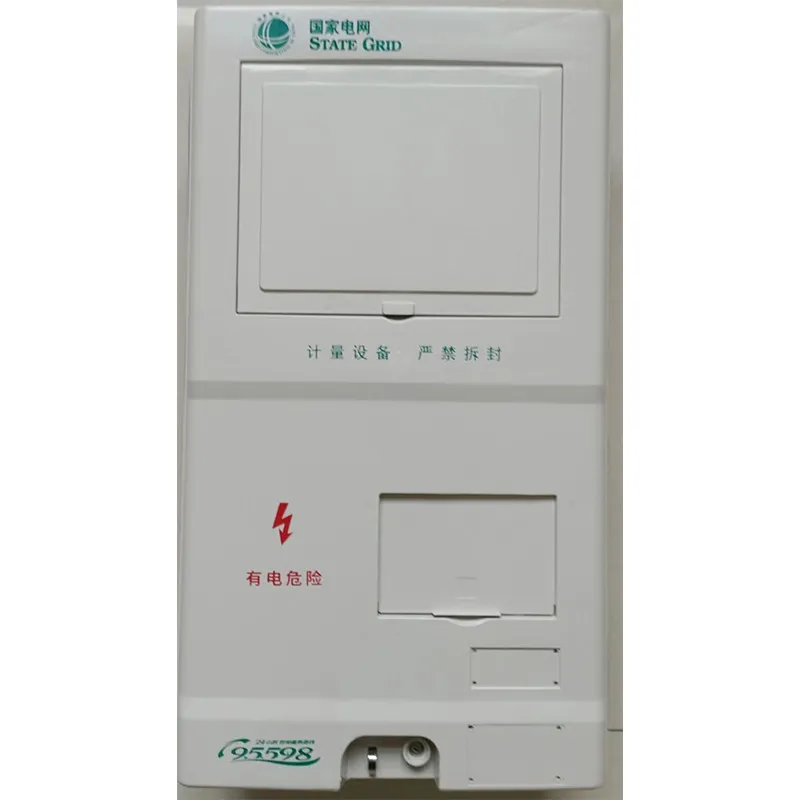
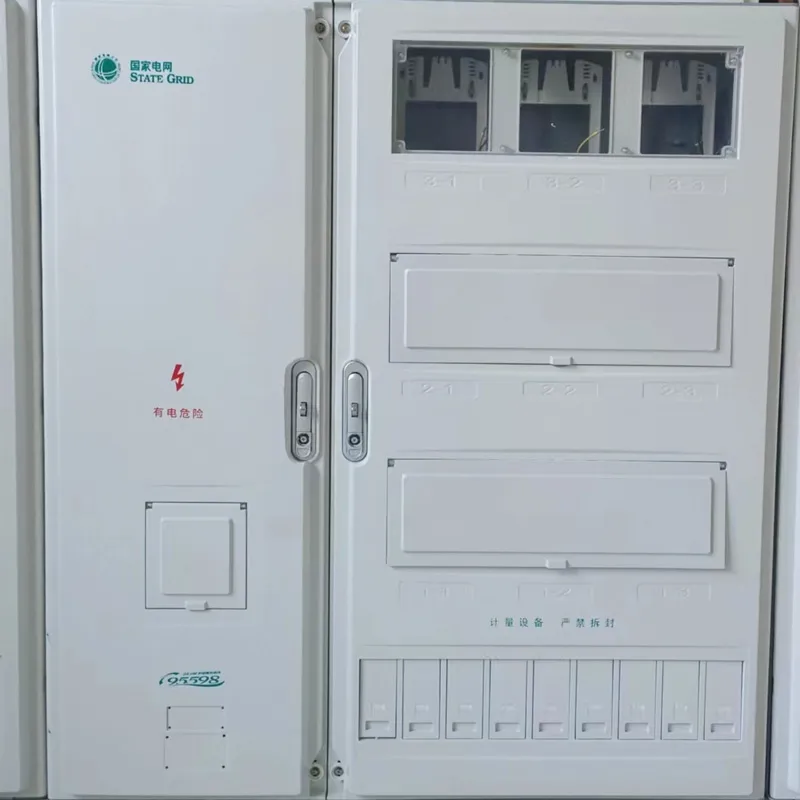
Отдельная история — шкафы учёта. Здесь требования жёстче, часто нужно соответствие не только техническим условиям, но и правилам энергосбытовых компаний. Клиенты иногда просят сделать ?как у всех?, но ?как у всех? не бывает — в каждом регионе могут быть свои нюансы по пломбировке, расположению счётчиков, наличию трансформаторов тока. Мы производим и металлические шкафы учёта по индивидуальному заказу, и из PC+ABS. У каждого материала свои плюсы: металл прочнее, но пластик не ржавеет и легче. Выбор зависит от места установки — улица, помещение, щитовая. Ошибка в выборе корпуса может привести к тому, что энергосбыт просто не примет учёт в эксплуатацию.
И нельзя забывать про мелочи, которые завершают систему. Те же распределительные коробки PZ30. Они кажутся простым изделием, но и здесь есть детали. Качество пластика, чтобы не треснул на морозе, удобство монтажа, надёжность клеммников внутри. Мы их тоже включаем в поставки, когда нужно обеспечить конечные точки разводки. Важно, чтобы вся цепочка — от трансформатора до конечной коробки — была выдержана в одном уровне качества и логики построения. Иначе надёжность системы определяется самым слабым звеном, а это часто оказывается именно какая-нибудь ?мелочь?.
Стандартные решения — это хорошо, но часто клиентам нужно что-то особенное. Нестандартные размеры, особая компоновка, специфические аппараты защиты или управления. Производство распределительных щитов на заказ — это всегда вызов. Здесь уже недостаточно типовых чертежей, нужно глубоко погружаться в задачу. Иногда клиент приносит схему, нарисованную от руки, и говорит: ?Сделайте вот так?. Задача производителя — не просто перенести это в металл, а проанализировать, будет ли это работать безопасно и эффективно. Бывает, предлагаешь изменения, объясняешь почему. Иногда соглашаются, иногда настаивают на своём. В последнем случае, если решение не противоречит нормам, собираем как просили, но обязательно фиксируем все отступления от наших рекомендаций в документации.
Сложности индивидуальных заказов часто связаны со сроками. Нестандартные комплектующие могут идти дольше, проектирование требует времени, да и сама сборка сложнее. Нужно реалистично оценивать свои силы и возможности поставщиков, чтобы не сорвать сроки. Мы для себя выработали правило: всегда закладываем небольшой запас по времени на нестандартные проекты. И обязательно держим связь с клиентом на всех этапах — от согласования эскиза до отгрузки. Прозрачность помогает избежать недопонимания.
И конечно, цена. Индивидуальный щит почти всегда дороже типового. Нужно объяснять клиенту, из чего складывается эта разница: уникальное проектирование, несерийные детали, возможно, ручная доработка каких-то элементов. Когда человек понимает, за что платит, вопросов меньше. Главное — чтобы в итоге он получил именно то, что ему нужно для его конкретной задачи, а не усреднённый вариант, который ?вроде подходит?.
В конце концов, всё упирается в отношение к делу. Можно делать щиты ?лишь бы сдать?, а можно делать их так, чтобы самому не было стыдно через годы, когда проезжаешь мимо объекта и знаешь, что там стоит твоё изделие. Производство распределительных щитов — это не конвейер. Это всегда ответственность. За безопасность людей, за бесперебойную работу оборудования заказчика, в конце концов, за репутацию своей компании. Поэтому каждый новый заказ, даже самый маленький, — это повод ещё раз проверить свои процессы, посмотреть, где можно сделать лучше, надёжнее, удобнее.
Сейчас рынок насыщен предложениями, есть дешёвые варианты, есть дорогие бренды. Наше место, как я вижу, — где-то посередине, но с уклоном в сторону качества и продуманности. Не гнаться за сверхприбылью на одном заказе, а выстраивать долгие отношения с клиентами, которые ценят, когда к их задаче подходят вдумчиво. Как, например, в том же ООО Баодин Хэнхуэй Электро, где ассортимент от трансформаторов до коробок позволяет предлагать комплексные решения, а не разрозненные изделия. Это важно.
И ещё. Никогда не останавливайся в обучении. Технологии меняются, появляются новые материалы, новые стандарты, умные системы учёта и управления. Нужно следить за этим, пробовать, иногда ошибаться на опытных образцах, а потом внедрять лучшее в свою работу. Потому что если стоять на месте, очень быстро оказываешься позади. А в нашем деле отставание — это не просто потеря конкурентного преимущества, это потенциальный риск сделать что-то не так, устаревшими методами. Этого допускать нельзя.