Когда говорят про производство сухих трансформаторов, многие сразу представляют цех с обмоточными станками и готовые изделия на испытаниях. Но это лишь верхушка айсберга. На деле, ключевое часто лежит не в самой сборке, а в том, что происходит до неё и после — в подборе материалов, в логистике компонентов, в тонкостях пропитки и даже в упаковке для отправки. Частая ошибка новичков в отрасли — зацикливаться на электрических параметрах, упуская из виду механическую прочность конструкции или условия будущей эксплуатации. Сам не раз сталкивался, когда трансформатор, идеальный по паспорту, начинал ?петь? или перегреваться в угловом помещении с плохой вентиляцией. Вот об этих нюансах, которые не пишут в учебниках, но которые решают всё на практике, и хочется сказать.
Всё начинается не с чертежа, а с технического задания. И здесь первый камень преткновения — трактовка стандартов. Заказчик требует ?по ГОСТ?, но какой именно редакции? Или ссылается на МЭК, но без конкретного пункта. Бывало, подписывали контракт на партию сухих трансформаторов 10 кВ, а потом выяснялось, что клиент подразумевал повышенные требования по уровню шума, которые выполнимы только при использовании особой марки электротехнической стали. Переделывать спецификацию постфактум — это прямые убытки и сорванные сроки.
Другой момент — сырьё. Казалось бы, медь она и есть медь. Но на деле, откуда привезена катанка, как её тянули, каково содержание кислорода — всё это влияет на гибкость обмоточного провода и его стойкость к термоциклированию. Перешли как-то на более дешёвый провод от нового поставщика — и получили рост брака на стадии намотки: микротрещины в эмали. Вернулись к проверенному, пусть и дороже. Экономия на материалах в производстве сухих трансформаторов почти всегда выходит боком.
И конечно, оснастка. Для разных мощностей и типов обмоток нужны разные оправки и станки. Пытались унифицировать — мол, для трансформаторов от 30 кВА до 630 кВА можно использовать одну линейку. Не вышло. Для мощных экземпляров жёсткости универсальной оправки не хватило, вибрация при намотке приводила к неплотной укладке. Пришлось разрабатывать и заказывать отдельную оснастку под тяжёлые серии. Это время и деньги, но без этого никак.
Сердечник. Кажется, собрал пакет, стянул шпильками — и готово. Ан нет. Сила затяжки — критичный параметр. Перетянешь — увеличишь потери холостого хода, недотянешь — будет гул. Вырабатывали усилие буквально на ощупь, с динамометрическим ключом, пока не нашли тот самый ?золотой? момент. И ещё — геометрия. Даже идеальные пластины могут собраться в перекошенный пакет, если монтажник не следит за чередованием стыков. Контролировать приходится каждый крупный узел.
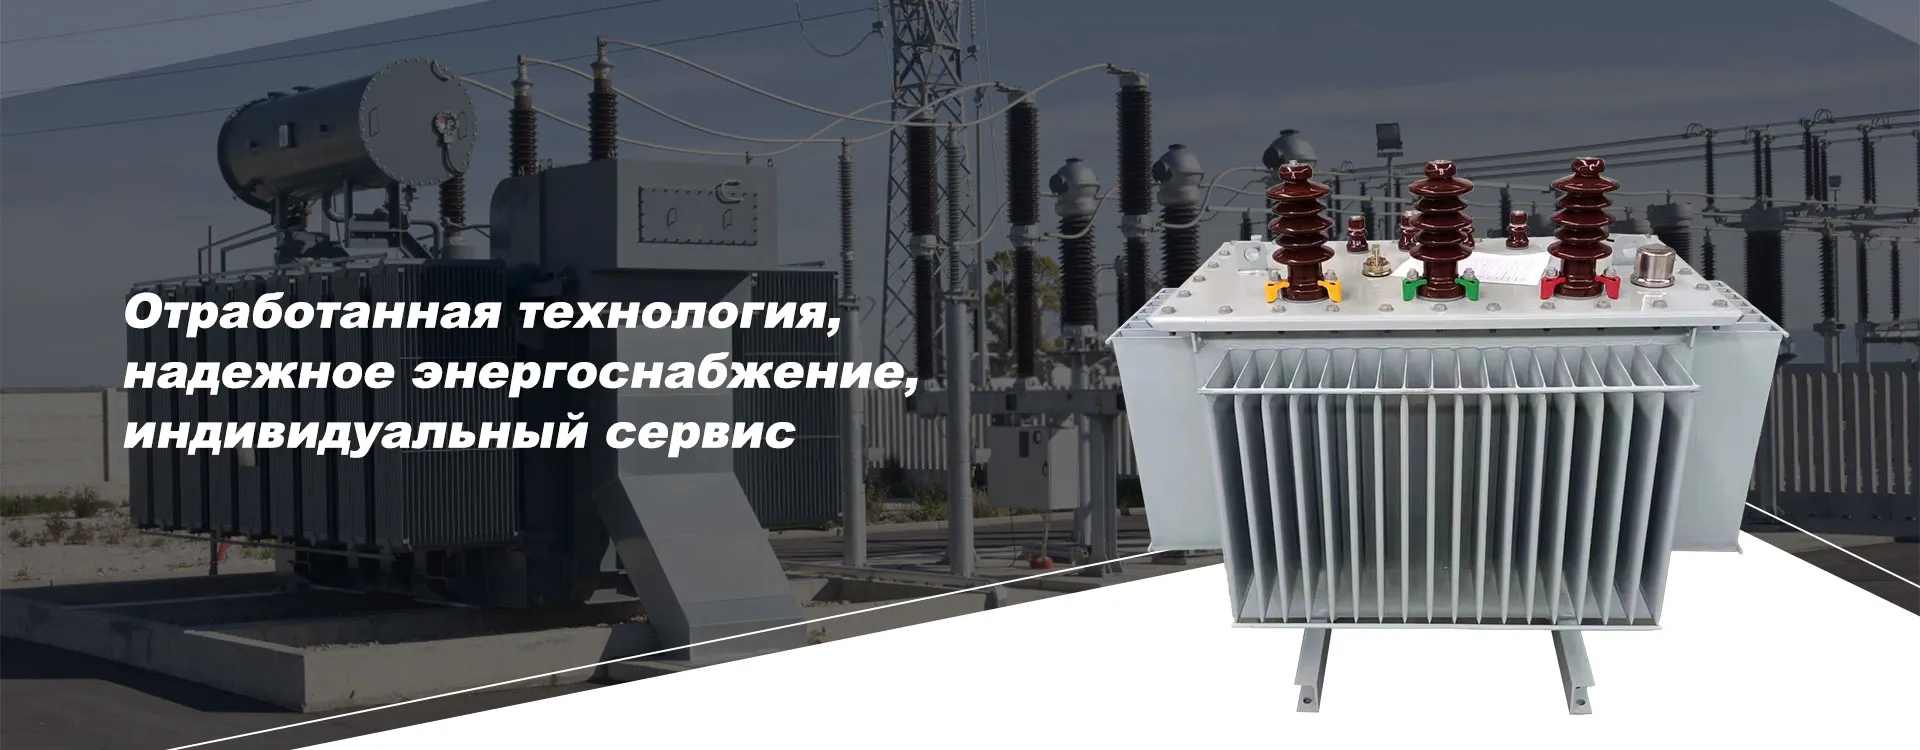
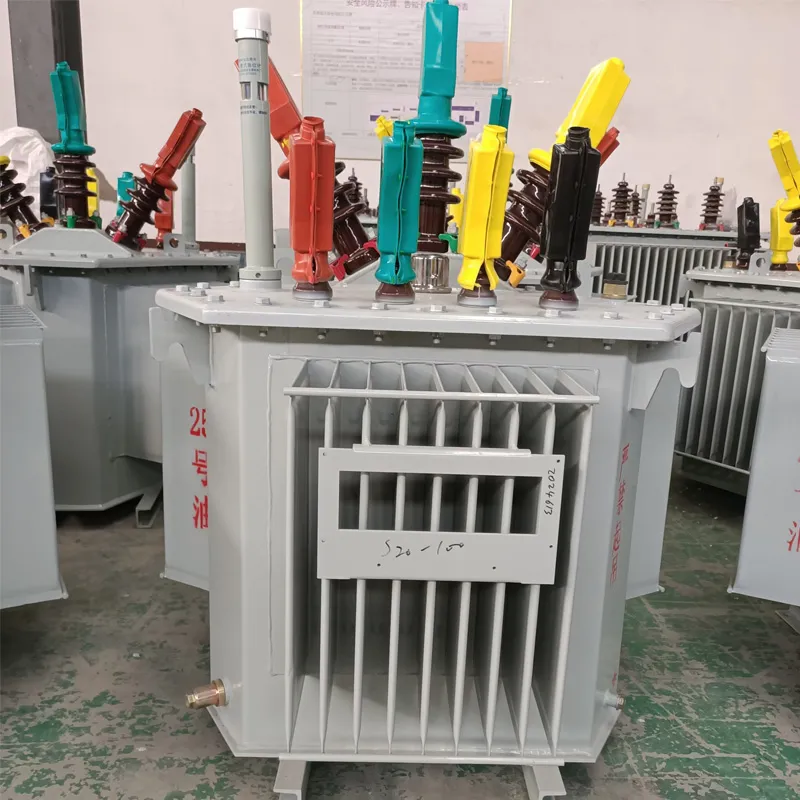
Обмотка — это отдельная песня. Особенно для серий типа тех, что делает ООО Баодин Хэнхуэй Электро (сайт компании: henghuielectric.com). В их ассортименте как раз силовые трансформаторы 10 кВ от 30 кВА до 630 кВА — это широкий диапазон, где подход к намотке меняется. Для маломощных ещё можно частично автоматизировать, для мощных — часто только ручная работа опытных мастеров. Потому что важно не просто уложить виток к витку, а чувствовать натяжение, контролировать переходы между слоями. Одна неточность — и локальный перегрев гарантирован.
Пропитка. Вот тут магия. Сухой трансформатор — он ведь не совсем ?сухой? в бытовом смысле. Обмотки пропитываются компаундом, и от технологии пропитки зависит диэлектрическая прочность, теплопроводность и защита от влаги. Перепробовали несколько методик: вакуумная пропитка, атмосферная, с разной вязкостью состава. Остановились на глубокой вакуумной с последующей термообработкой. Да, процесс долгий, но он даёт равномерное проникновение и отсутствие пузырей. Раньше, при упрощённой технологии, были случаи частичных разрядов внутри обмотки после пары лет работы. Учились на ошибках.
Приёмосдаточные испытания по протоколу — это обязательно. Но мы всегда добавляем свои, ?стрессовые? тесты. Например, после измерения потерь короткого замыкания и холостого хода, даём трансформатору поработать под нагрузкой, близкой к номинальной, в течение нескольких часов в термокамере. Смотрим не просто на конечную температуру, а на динамику нагрева разных точек — на верхней катушке, в центре, внизу. Бывало, выявляли неравномерность охлаждения, которую при стандартных испытаниях не заметишь.
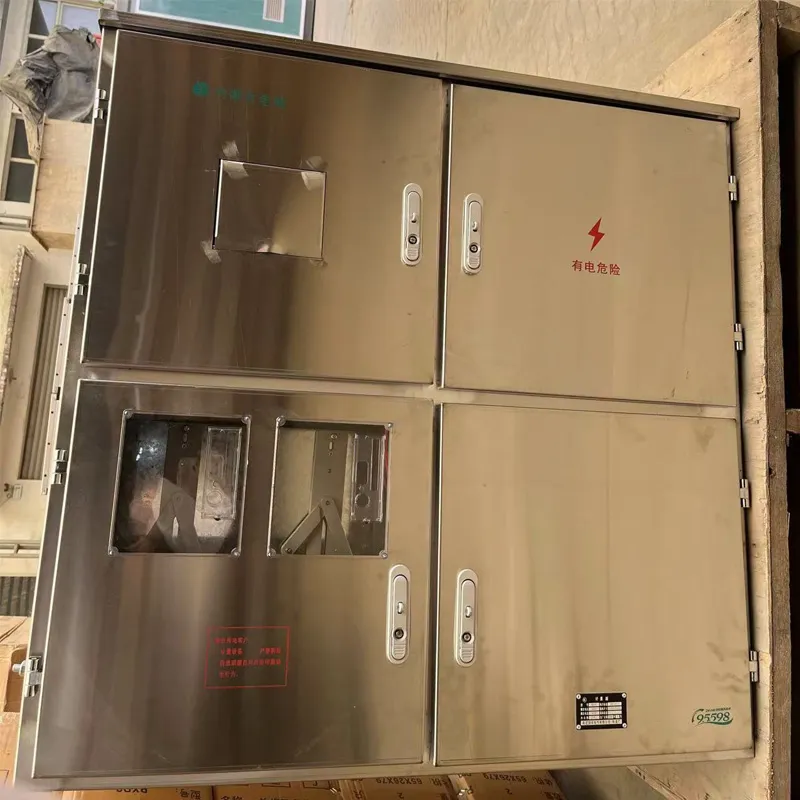
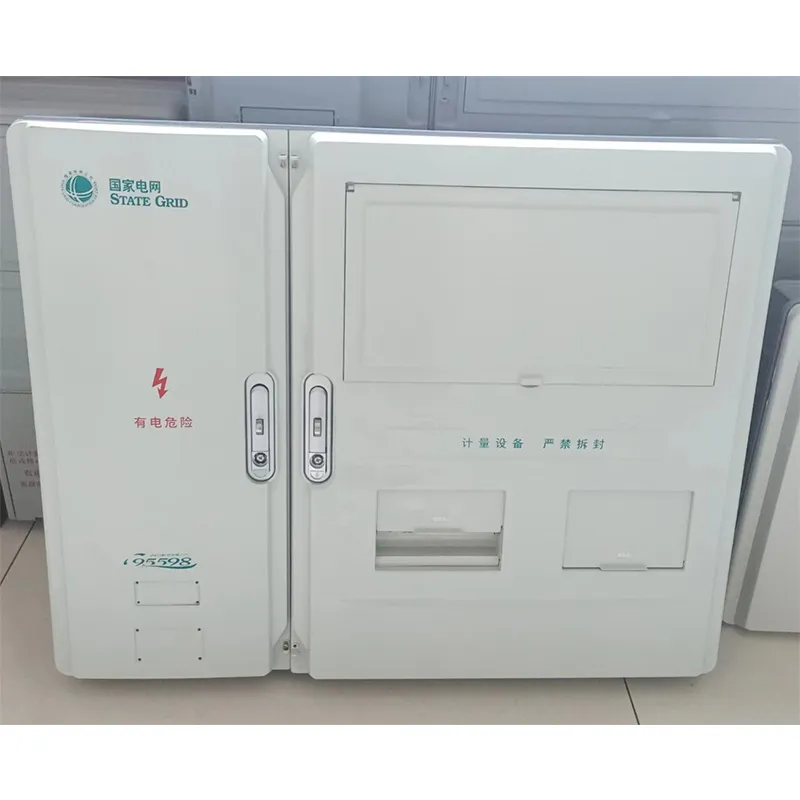
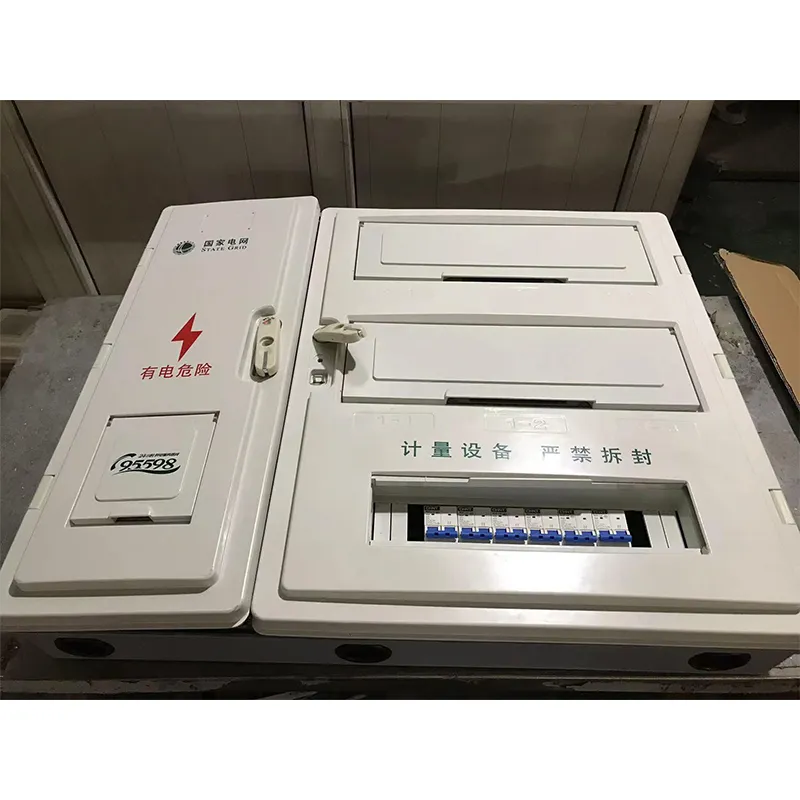
Ещё один важный момент — проверка на устойчивость к внешним воздействиям. Особенно для изделий, которые, как у ООО Баодин Хэнхуэй Электро, могут поставляться в составе распределительных щитов (шкафов JP) или индивидуальных металлических шкафов учёта. Трансформатор в полевых условиях будет стоять рядом с другой аппаратурой, его могут задеть при монтаже. Поэтому мы дополнительно проверяем механическую прочность креплений выводов, пробуем ?на зуб? защитное покрытие. Мелочь? Нет. Один раз партию вернули из-за сколов на изоляции после транспортировки — с тех пор проверяем упаковку и фиксацию внутри контейнера так же тщательно, как и электрику.
Звуковые испытания. Нормативы по шуму есть, но клиент может запросить особо тихую установку для больницы или офиса. Тогда идём дальше: анализируем спектр гула, пытаемся понять, от какой части конструкции идёт основная составляющая — от сердечника или от обмоток. Иногда помогает дополнительная подпрессовка, иногда — изменение конструкции крепления. Это штучная, почти ювелирная работа.
Производство сухих трансформаторов не заканчивается на воротах цеха. Как доставить хрупкий и тяжёлый агрегат без повреждений? Для трансформаторов на 630 кВА это отдельная задача. Разрабатывали специальные деревянные каркасы с амортизаторами. Раньше думали, что жёсткая фиксация на платформе — это надёжно. Оказалось, при длительной перевозке по нашим дорогам жёсткое крепление приводит к точечным перегрузкам в местах контакта. Теперь используем систему с ремнями, допускающую небольшую подвижность в пределах упругих деформаций.
А монтаж на месте? Часто приезжаешь и видишь, что подготовленная площадка не соответствует требованиям: вентиляционные проёмы в помещении перекрыты, фундамент не выровнен. Приходится быть не только производителем, но и консультантом. Мы даже стали делать простые графические инструкции по подготовке места — не схемы, а именно фотореалистичные картинки, ?как должно быть?. Это снизило количество претензий по наладке.
И конечно, совместимость с другим оборудованием. Поскольку наша продукция, как указано на henghuielectric.com, включает не только трансформаторы, но и шкафы учёта, распределительные коробки PZ30, мы можем предложить комплексный подход. Но это тоже вызов: нужно предусмотреть все интерфейсы, длины шин, места для кабельных вводов ещё на этапе проектирования трансформатора. Иначе на объекте начнётся подгонка ?болгаркой и напильником?, что недопустимо для качественной сборки.
Сейчас много говорят про ?умные? трансформаторы с датчиками и IoT. Интересно, но для большинства наших заказчиков — промышленных предприятий, сетевых компаний — ключевыми остаются надёжность, ремонтопригодность и цена владения. Поэтому в развитии мы делаем ставку не на цифровизацию ради цифровизации, а на совершенствование базовых характеристик: как ещё снизить потери, увеличить перегрузочную способность, упростить обслуживание.
Например, экспериментируем с конструкцией систем охлаждения для работы в жарком климате. Или ищем способы сделать конструкцию более ремонтопригодной — чтобы при повреждении одной фазы можно было заменить модуль, а не весь трансформатор. Это сложные инженерные задачи, которые требуют не только расчётов, но и множества практических проб.
В итоге, производство сухих трансформаторов — это постоянный баланс между наукой, ремеслом и здравым смыслом. Это когда ты знаешь все стандарты наизусть, но при этом понимаешь, где они отстают от жизни. Когда можешь по звуку работающего трансформатора определить, хорошо ли он собран. И когда видишь свою продукцию, будь то силовой трансформатор или распределительный щит, работающими годами без проблем — вот это и есть главный результат, ради которого все эти тонкости и имеют смысл.