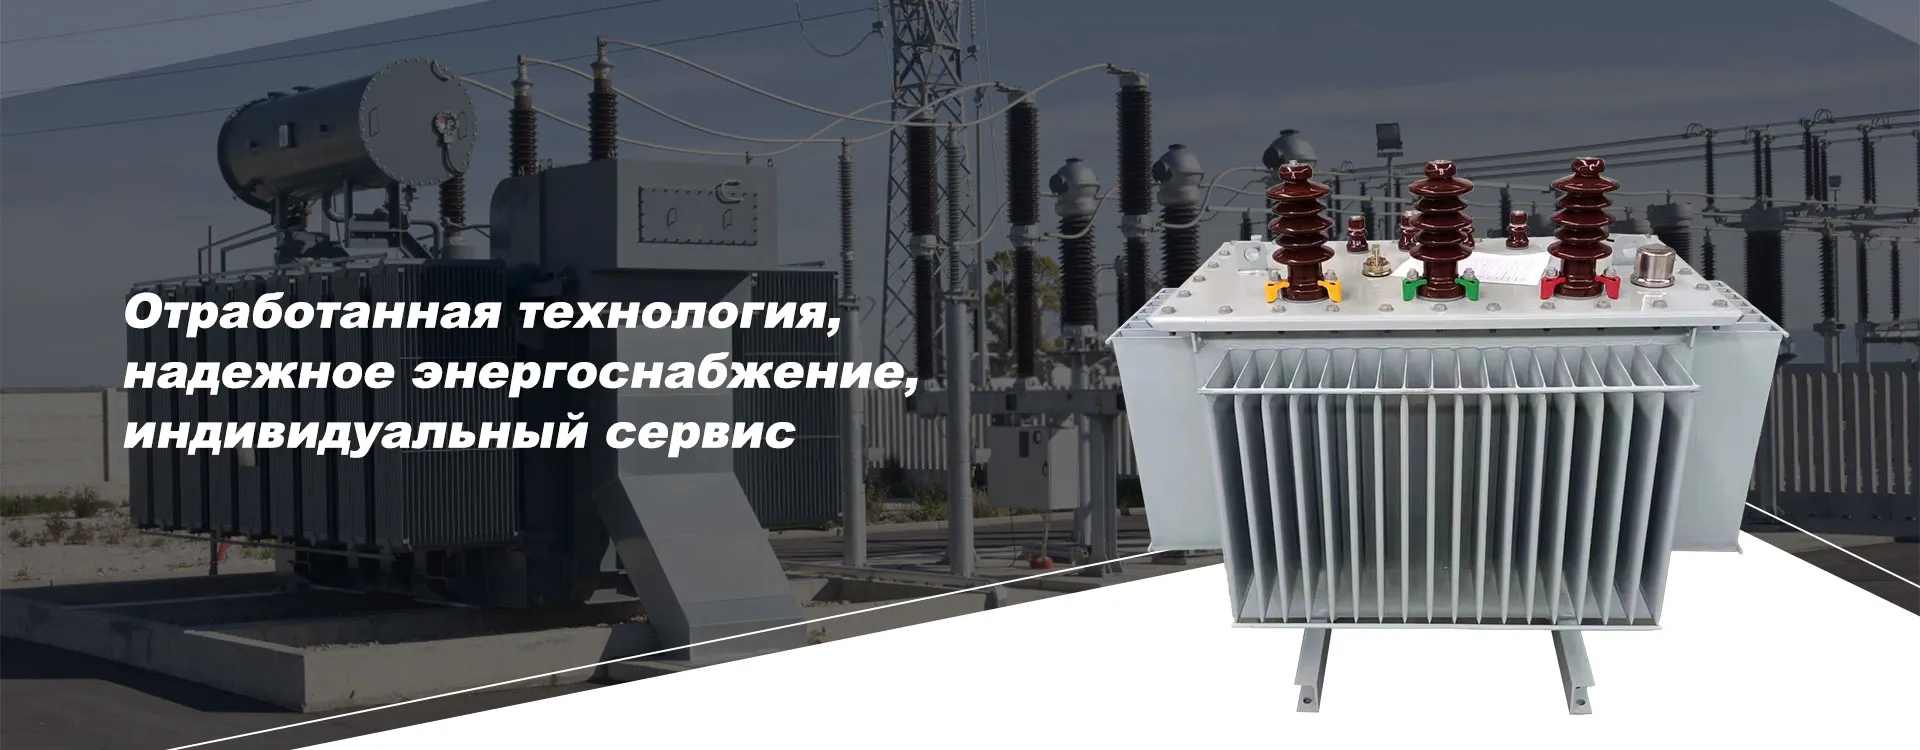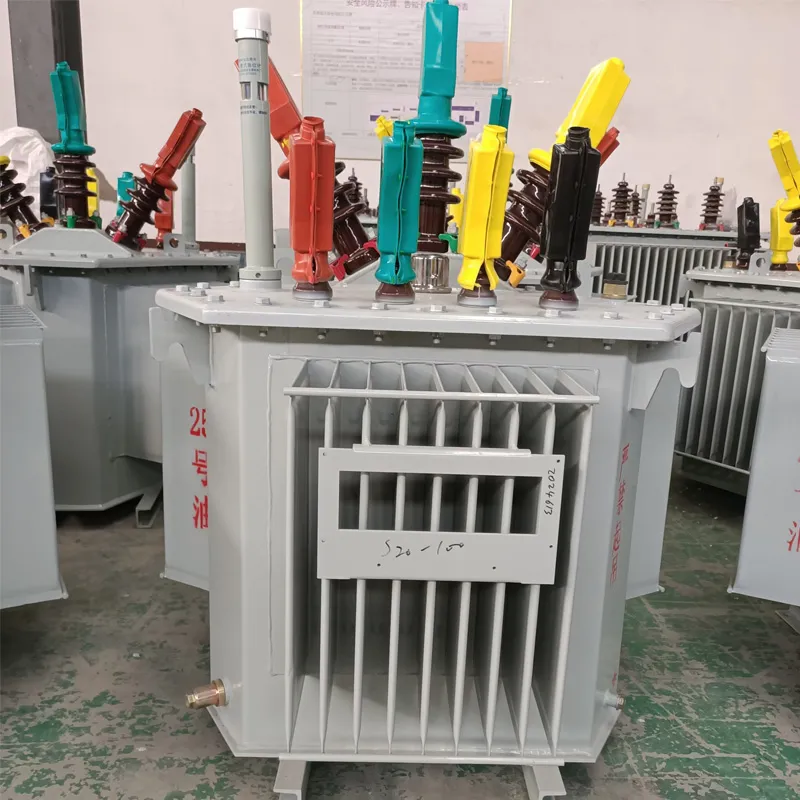
Когда говорят про силовые трансформаторы производство, многие сразу представляют цех с станками, намотку медной проволоки и сборку активной части. Это, конечно, основа, но если бы всё сводилось только к этому, половина производителей не сталкивалась бы с постоянными проблемами на этапе приемо-сдаточных испытаний. Самый частый промах — недооценка качества изоляционных материалов и режимов сушки. Можно идеально намотать обмотку, но если в процессе вакуумной сушки не выдержать температурный график или не добиться нужного остаточного давления, влага останется внутри. А потом, при подаче напряжения в полевых условиях, начинаются пробои, рост тока холостого хода, и всё — репутация подорвана, возвраты, претензии. Мы на своём опыте это проходили, когда только начинали осваивать линейку до 630 кВА.
Возьмём, к примеру, казалось бы, простой момент — крепление активной части в баке. В теории всё ясно: отшлифовал поверхность ярма, установил шпильки, затянул. На практике же, если не учесть коэффициент температурного расширения стали и алюминия бака, после нескольких циклов нагрева-остывания в трансформаторе на 400 кВА может появиться характерный стук. Это ослабло крепление. Приходилось дорабатывать конструкцию распорок, добавлять пружинные шайбы особой конфигурации. Такие мелочи в каталогах не описываются, это знание приходит после анализа отказов.
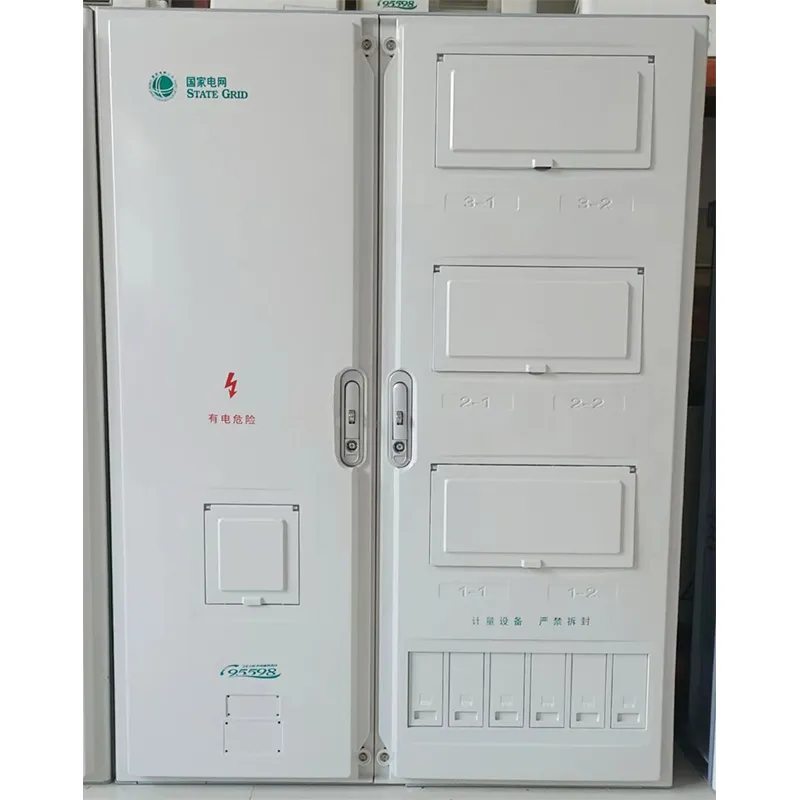
Ещё один болезненный пункт — работа с поставщиками электротехнической стали. Партия кремнистой стали может формально соответствовать ГОСТу по магнитным свойствам, но иметь неоднородность по листу. Если не проводить выборочный контроль перед раскроем, то в партии из десяти трансформаторов 10 кВ два могут иметь повышенные потери холостого хода. Мы сейчас для ответственных заказов, особенно для тех, что идут в комплекте с распределительными щитами (шкафами JP), стали закупать сталь с лазерной маркировкой партии и отслеживать каждый рулон. Да, дороже, но зато нет сюрпризов на испытательном стенде.
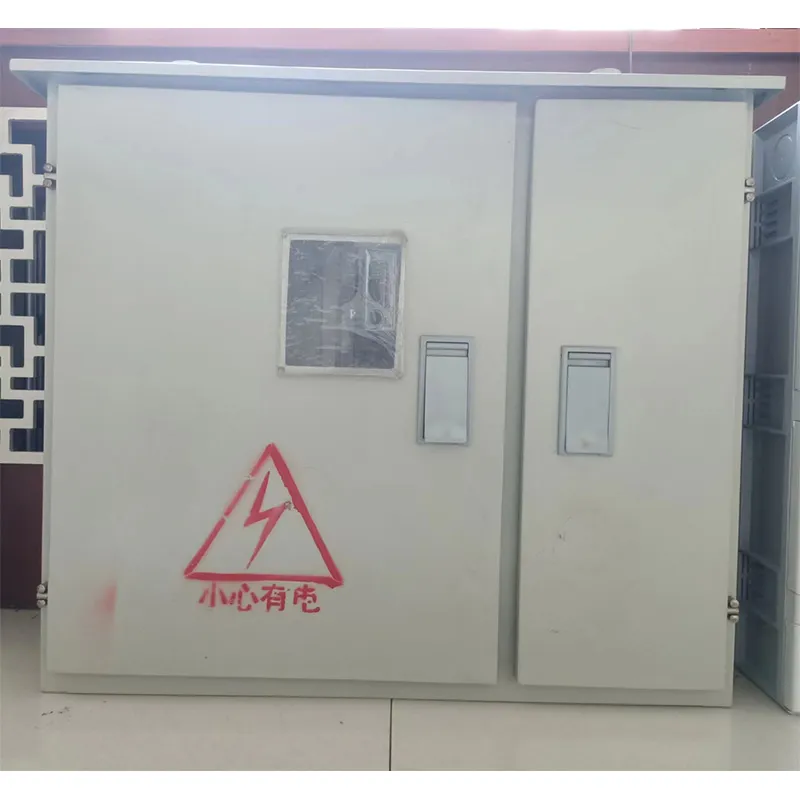
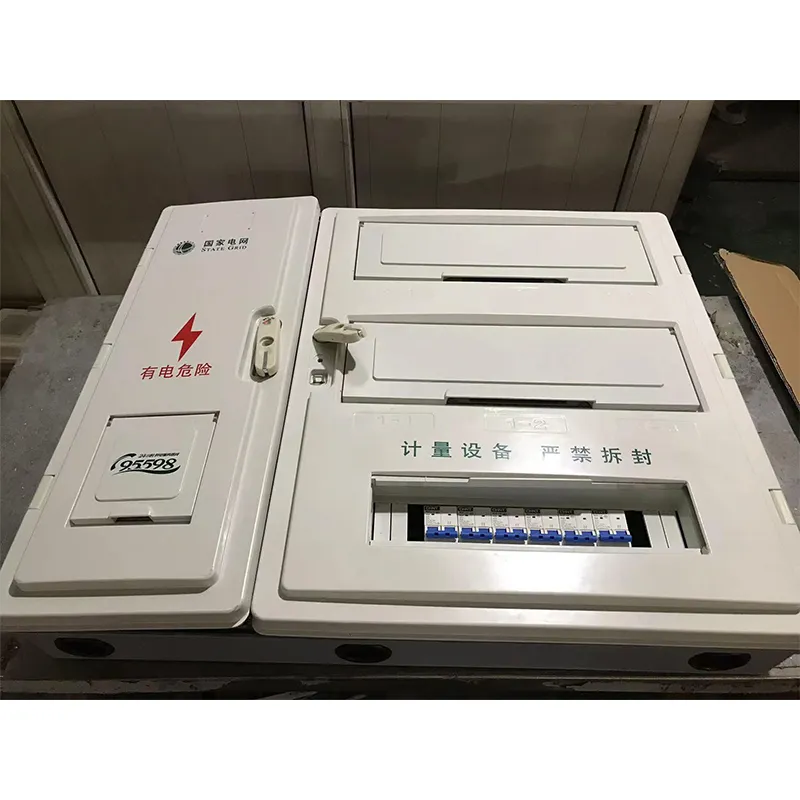
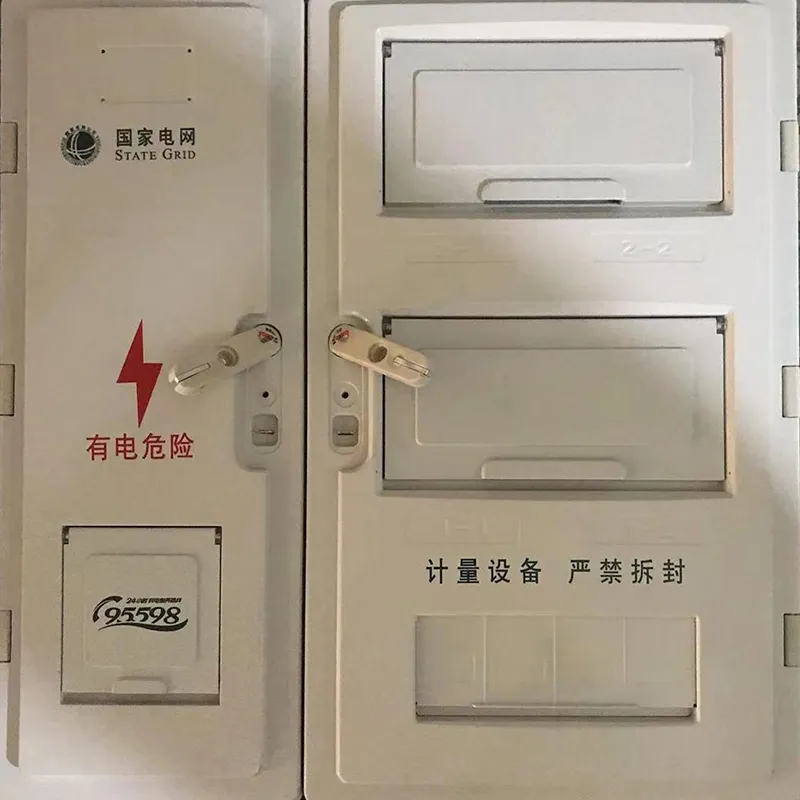
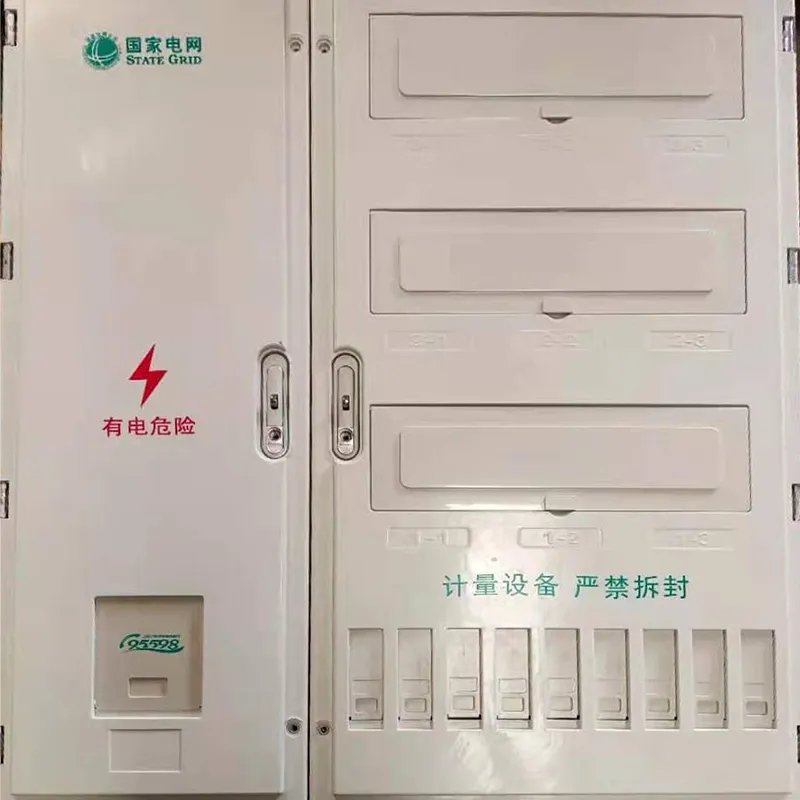
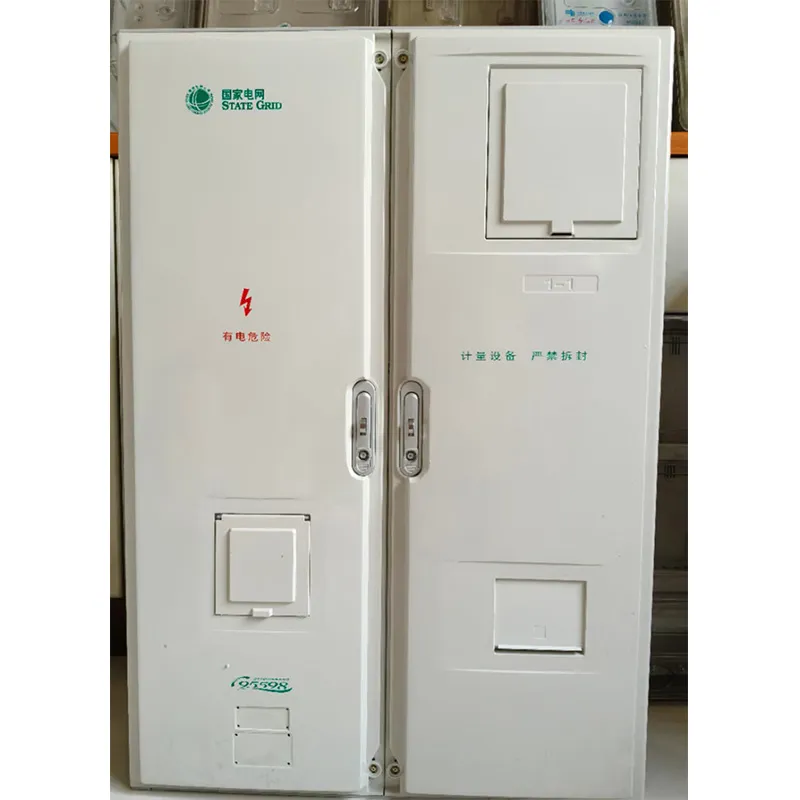
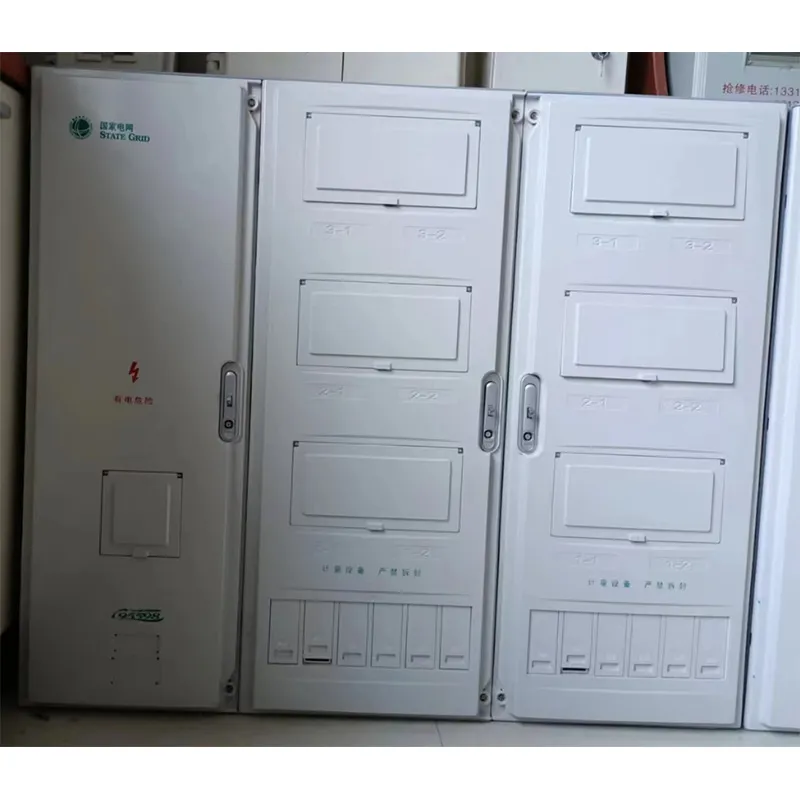
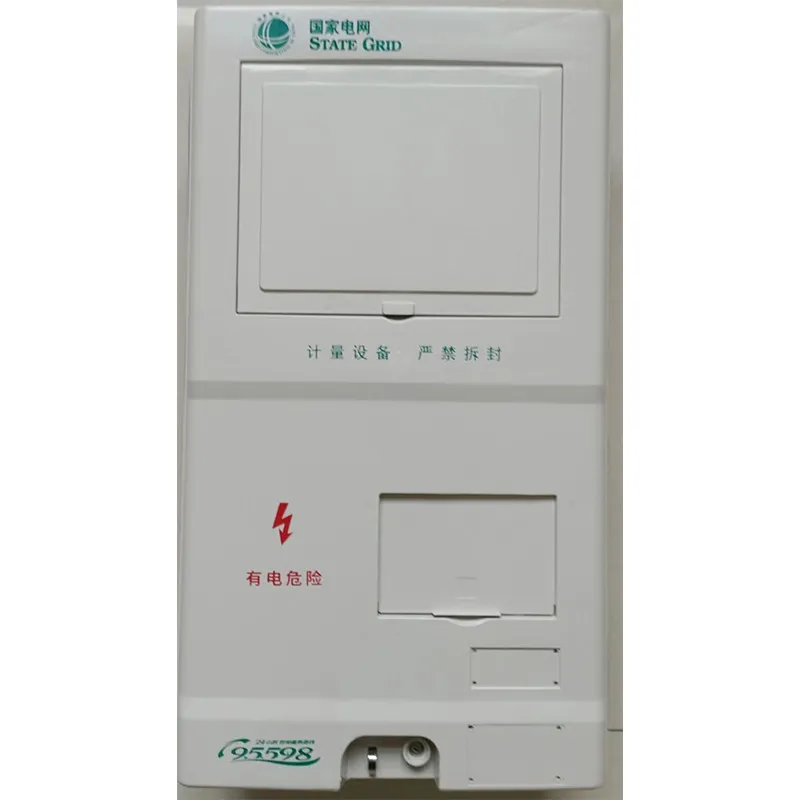
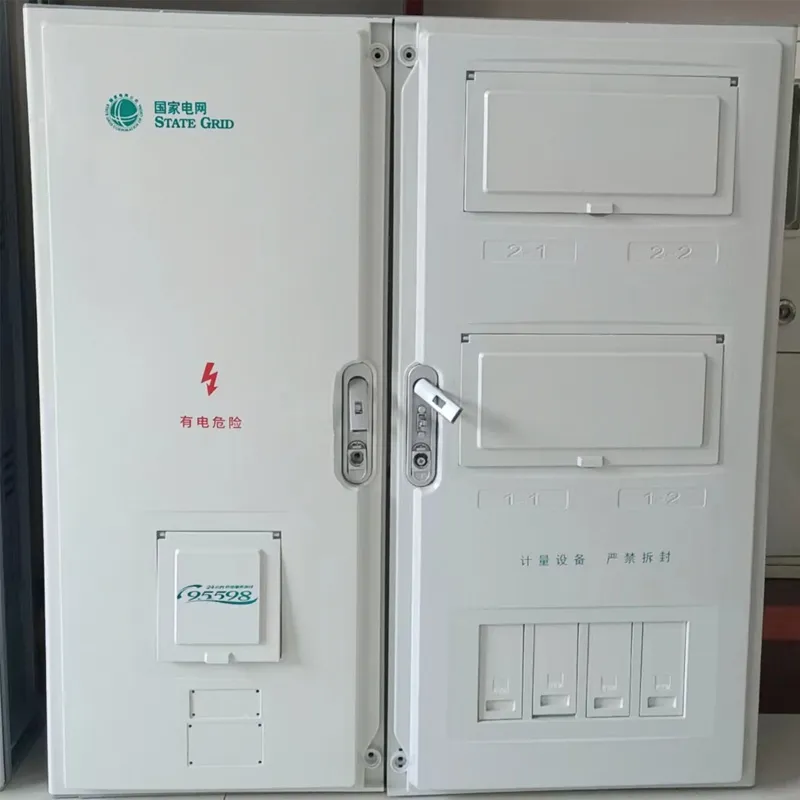
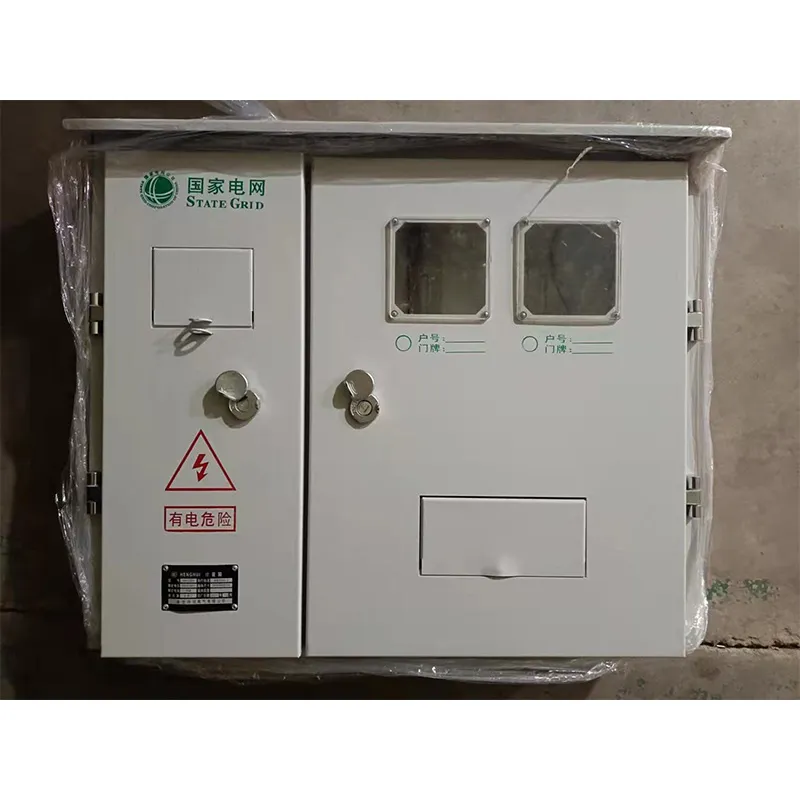
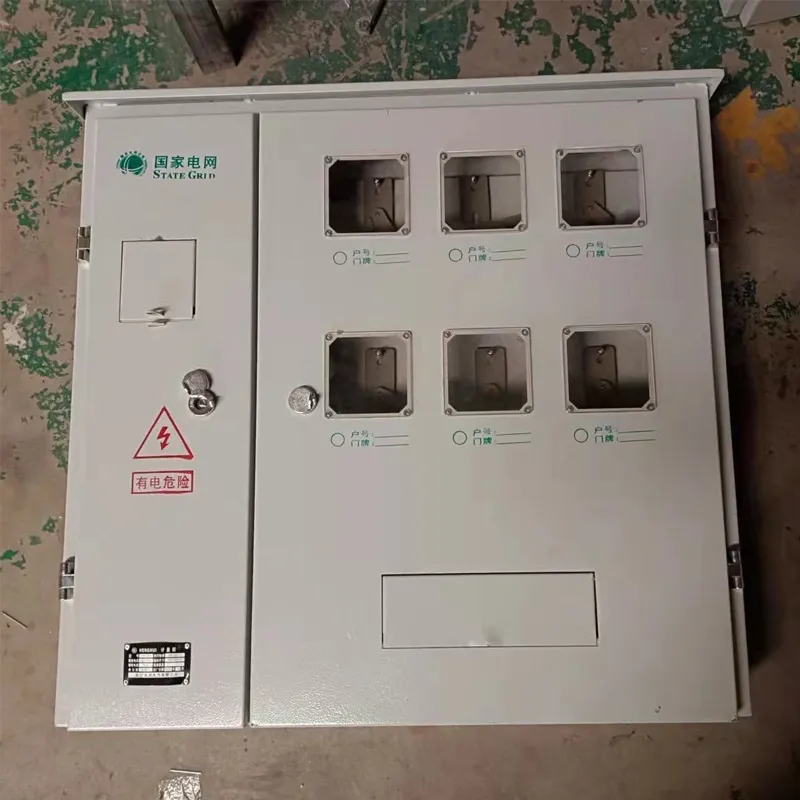
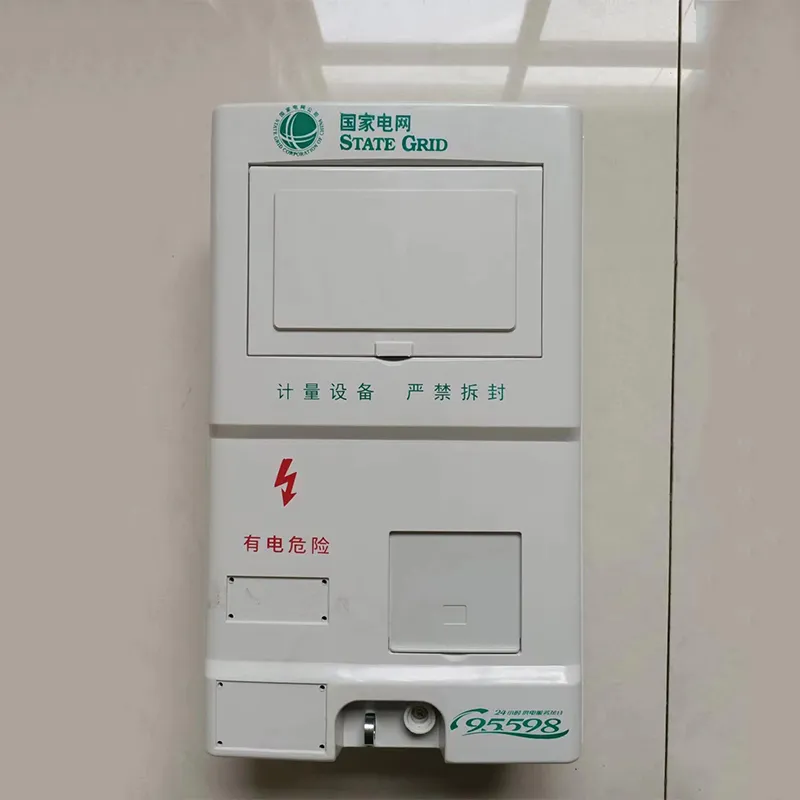
Испытательный стенд — это отдельная история. Многие небольшие производства экономят на нём, ограничиваясь базовыми измерениями. Но без полного комплекса испытаний, включая измерение частичных разрядов (ЧР) на повышенном напряжении, нельзя быть уверенным в долгосрочной надежности изоляции. Мы после одного неприятного случая с заказом на трансформаторы 30 кВА для удаленного объекта вложились в модернизацию стенда. Теперь ЧР-детекция — обязательный этап для всей продукции, даже для компактных шкафов учета PC+ABS. Это не рекламный ход, а необходимость.
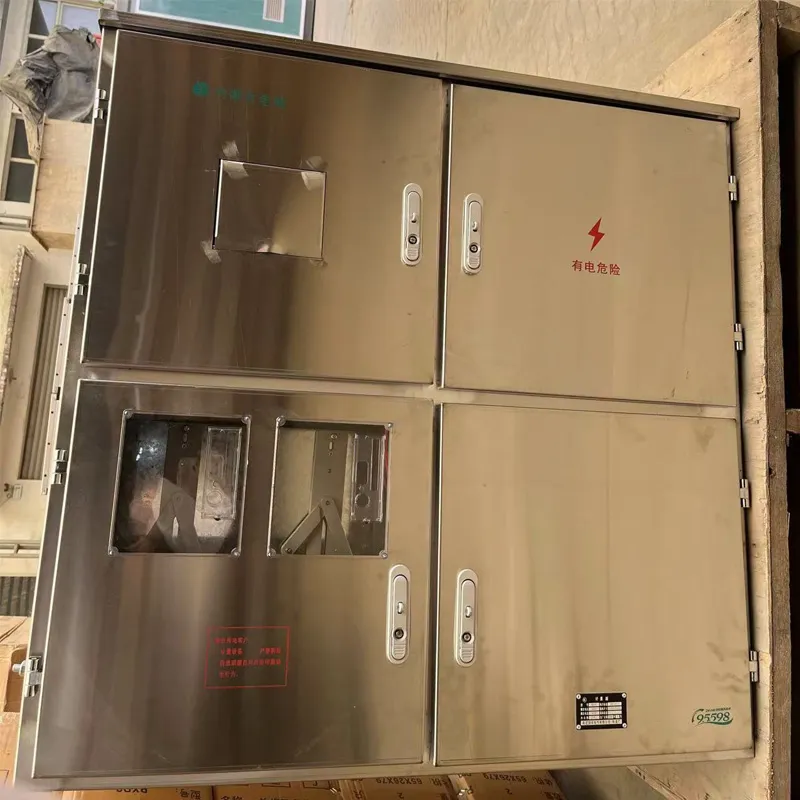
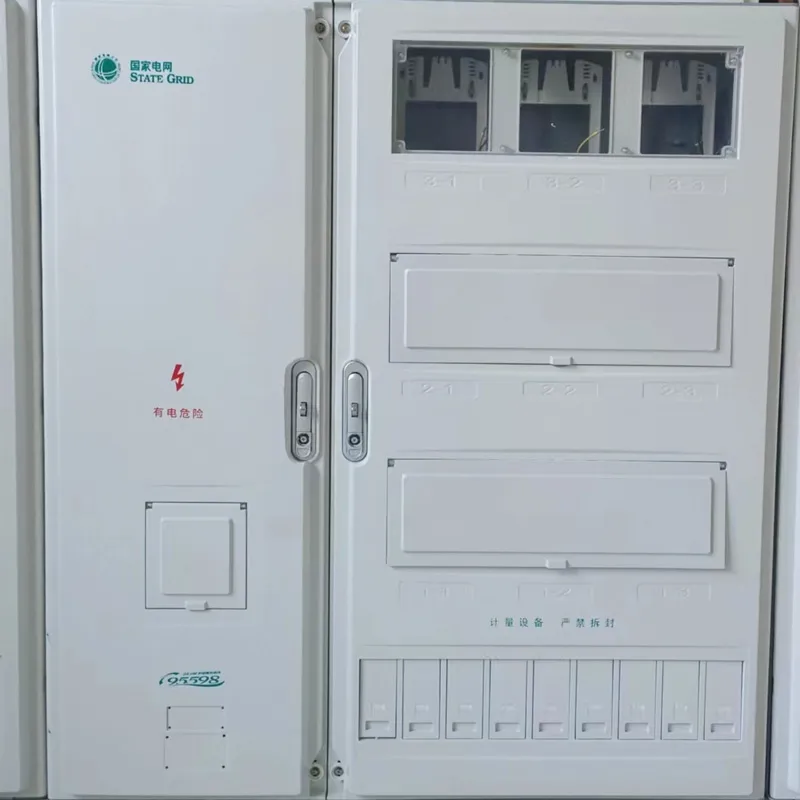
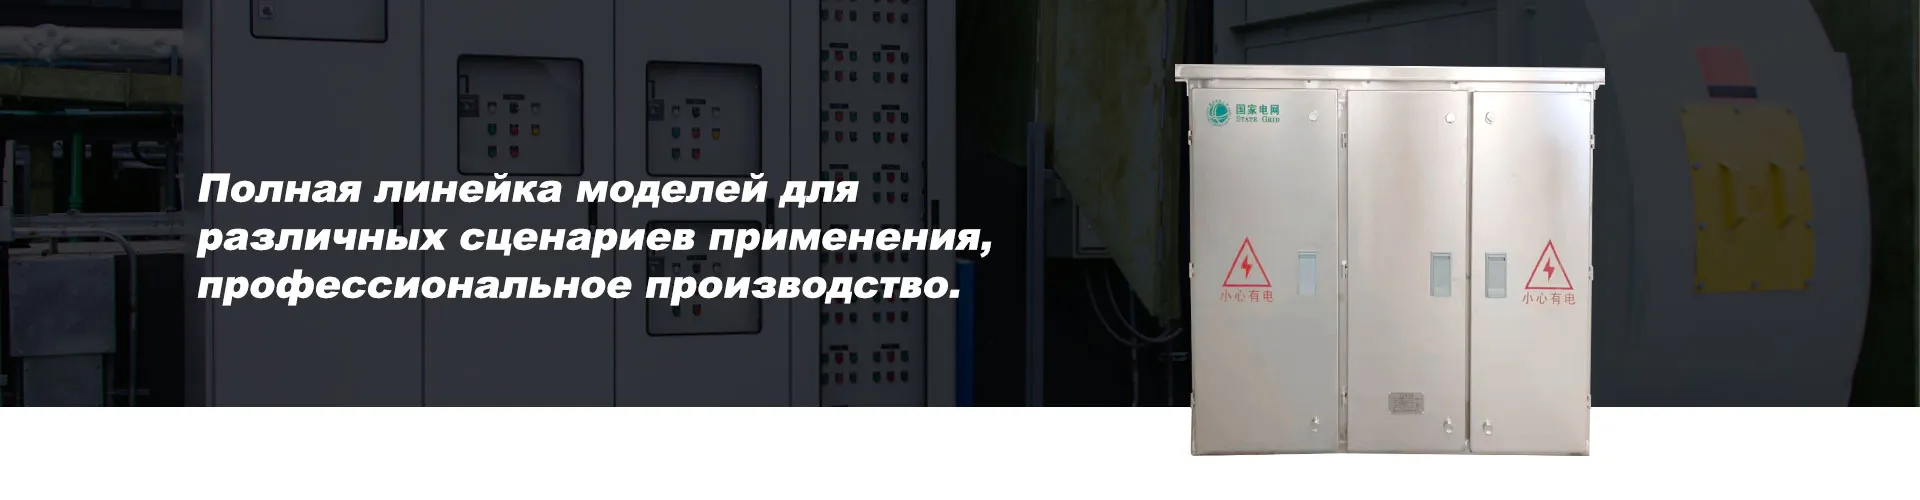
Часто заказчик, запрашивая силовые трансформаторы производство, на самом деле нуждается в комплексном решении. Например, для новой подстанции нужен не просто трансформатор на 10 кВ, но и щит низкого напряжения, системы учета и коммутации. Тут важно, чтобы всё было совместимо геометрически и электрически. Мы как-то поставили партию трансформаторов 630 кВА, а заказчик купил где-то дешевые распределительные коробки PZ30. При монтаже выяснилось, что кабельные вводы не стыкуются по диаметру, пришлось на месте пилить, переделывать. Теперь мы всегда предлагаем комплекс: от силового трансформатора до конечного шкафа учета, как это делает, например, ООО Баодин Хэнхуэй Электро (https://www.henghuielectric.com). Их ассортимент, кстати, хорошо сбалансирован — от трансформаторов 10 кВ (30-630 кВА) до щитов JP и шкафов учета, что позволяет собрать под ключ типовой узел без головной боли по совместимости.
Логистика — отдельный бич. Стандартный трансформатор даже на 250 кВА — это уже тяжелая и габаритная штука. Неправильное крепление на грузовой платформе, резкий толчок — и можно получить смещение активной части, которое на испытаниях проявится как вибрация. Мы разработали свои инструкции по упаковке и креплению, используем многоразовые металлические каркасы вместо деревянных. И всегда вкладываем в документацию фотоотчет о погрузке. Это дисциплинирует и своих грузчиков, и перевозчика.
Что касается металлических шкафов учета по индивидуальному заказу, то здесь главная ловушка — сроки. Клиент хочет уникальный цвет, нестандартные отверстия, дополнительную внутреннюю шинку. Если это согласовывать и делать 'с нуля' на каждом производстве, цена взлетает. Гораздо разумнее, как я вижу у многих коллег, иметь модульную систему: базовые корпуса, к которым добавляются опции. Это ускоряет процесс и удешевляет продукт. Нужно четко разделять, где действительно нужна индивидуальность, а где достаточно каталога.
Медь или алюминий для обмоток? Вечный спор. Для массовых серий до 400 кВА многие перешли на алюминий — легче, дешевле. Но нельзя просто взять и заменить материал, оставив ту же конструкцию. У алюминия другое тепловое расширение, ниже электропроводность. При переходе на алюминиевые обмотки для нашей линейки 10 кВ пришлось пересчитывать все охлаждающие каналы, увеличивать сечение проводника, менять технологию пайки выводов. Без этого ресурс бы упал в разы.
Лакоткань и пропиточные составы. Кажется, что это вспомогательные материалы, но они критичны. Плохо пропитанная обмотка — мост для развития частичных разрядов. Мы перепробовали несколько отечественных и импортных лаков. Остановились на одном, который хоть и требует строгого соблюдения времени и температуры полимеризации, но дает стабильный результат. Его главный плюс — хорошая растекаемость в вакуумной установке, он заполняет все микрополости.
Даже болты и уплотнители имеют значение. Для баков мы используем только оцинкованный крепеж и резиновые уплотнители, стойкие к маслу и ультрафиолету. Казалось бы, мелочь. Но один раз поставили партию трансформаторов с обычными резиновыми прокладками — через три года в жарком климате они потрескались, потекло масло. Урок дорогой.
Самая большая ошибка — считать, что ОТК работает только на выходе. Контроль должен быть встроен в каждый этап. Наш мастер участка намотки, например, имеет право забраковать партию провода, если видит на изоляции микротрещины. Он не ждет финальных испытаний. То же самое с раскроем шихты — оператор пресса сразу откладывает в сторону листы с заусенцами.
Финальные испытания — это святое. Но их протоколы часто составляются для галочки. Мы же стали фиксировать не только 'прошел/не прошел', но и все численные параметры в динамике: как росла температура в ходе теплового испытания, как менялись потери при ступенчатом повышении напряжения. Эта база данных теперь бесценна. Она позволяет прогнозировать поведение трансформатора в реальной сети и быстро выявлять аномалии, если вдруг новая партия материалов дала отклонение.
Обратная связь с монтажниками и эксплуатационниками — золото. Мы просим наших клиентов, особенно тех, кто берет комплектные решения (трансформатор + щит + коробки), присылать фото и короткие отчеты после полугода работы. Не для рекламы, а для анализа. Однажды так выяснили, что в определенной конфигурации шкафа JP возникает небольшой перегрев одной из монтажных панелей. Доработали конструкцию, разослали бюллетень всем, кто купил такие щиты. Это создает доверие.
Так что, возвращаясь к началу. Производство силовых трансформаторов — это не сборка конструктора по инструкции. Это постоянный баланс между расчетом, качеством материалов, человеческим вниманием и готовностью учиться на ошибках. Технология, описанная в учебниках, — это скелет. Мясо и кровь — это те самые неочевидные детали, которые познаются только на практике: от нюансов сушки до совместимости с соседним оборудованием, как в случае с комплексными поставками от ООО Баодин Хэнхуэй Электро. Их подход, кстати, где ассортимент включает и трансформаторы, и щиты JP, и шкафы учета, подтверждает эту мысль — важно думать не об отдельном изделии, а о том, как оно будет работать в системе. Главное — не бояться копать глубже, чем требует стандарт, и не списывать странное поведение изделия на 'случайность'. В 99% случаев у этой случайности есть очень конкретная техническая причина, которую можно найти и устранить.